引言:超精密公差是高階醫療線材的核心門檻
高階植入式醫療矩形線與扁線對尺寸公差有極其嚴格的要求。血管支架、正畸線、骨科固定器等醫療器械的裝配精度、機械穩定性與使用壽命,都高度依賴醫療線材優異的尺寸一致性。
一般醫療線材的尺寸公差通常可達 ±0.005 mm,而高階精密醫療器械可能要求將公差控制在 ±0.002 mm 以內。在部分超精密應用中,甚至需要實現 ±0.001 mm 等級的穩定量產。
大多數傳統生產線由於設備剛性不足、溫度漂移、張力波動以及製程參數不合理等因素,難以長時間穩定維持如此嚴格的超精密公差。
基於 20 多年的精密軋製技術經驗,Sky Bluer 建立了一套涵蓋設備優化、製程設定、環境控制以及智慧量測與校準的 ±0.002 mm 超精密公差控制系統。
本文將深入分析超精密醫療線材製造中的核心技術要點,並與支柱頁面 《醫療線材製造指南:從熔煉到精密扁線生產》 形成完整的內容集群。
為什麼 ±0.002 mm 公差對高階醫療線材如此重要?
確保醫療器械精密裝配
精密醫療器械通常具有微型化、高精度的裝配結構。
如果線材尺寸偏差過大,可能造成裝配困難、配合間隙異常或零件卡滯等問題,進而影響最終醫療器械的功能與品質。
因此,穩定控制線材的厚度、寬度以及邊部幾何形狀,是高精度醫療器械製造中的重要環節。
穩定機械疲勞性能
線材厚度不均勻可能造成內部應力分布不一致。
局部應力集中在長期循環機械負載下可能降低線材的疲勞性能。
尤其對於植入式醫療元件而言,高度一致的尺寸與截面形狀是確保產品機械性能穩定的重要因素之一。
滿足高標準醫療製造要求
高精密醫療元件製造不僅對尺寸精度有嚴格要求,同時也重視製程穩定性、重複性、可追溯性以及品質控制。
因此,穩定的 ±0.002 mm 尺寸公差控制可以成為部分高階醫療線材產品的重要技術指標。
影響醫療線材公差偏差的核心因素
根據長期工程與生產經驗,我們總結出量產過程中造成醫療線材尺寸公差漂移的五個主要因素:
- 設備剛性不足: 普通軋機機架在軋製壓力下可能產生微小變形,進而造成輥縫變化。
- 溫度漂移: 長時間連續運行會導致軋輥、軸承以及機架溫度升高,熱膨脹可能影響尺寸精度。
- 張力波動: 進線或出線張力不穩定可能造成厚度波動以及材料變形不均。
- 製程參數不合理: 各道次壓下量分配不合理可能增加材料回彈,進而造成尺寸偏差。
- 缺乏即時校準: 如果沒有動態尺寸檢測與自動補償機制,生產過程中的微小偏差無法及時修正。
穩定實現 ±0.002 mm 公差的全系統技術方案
Sky Bluer 將高精度軋製設備、客製化製程參數、環境控制與智慧量測系統整合成閉環精密控制系統。
其目標是在醫療矩形線與扁線的批量生產過程中,長時間穩定控制極其嚴格的尺寸公差。
高剛性精密軋機硬體基礎
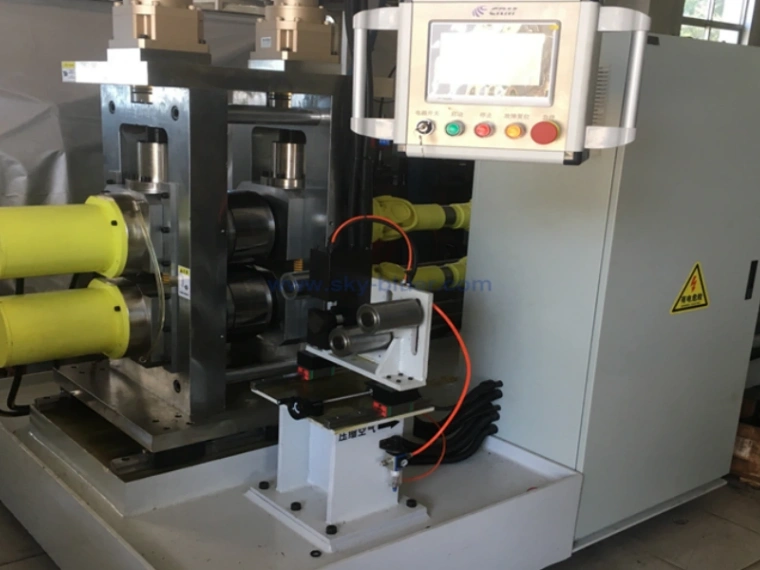
採用高剛性一體式機架,可有效降低設備在軋製壓力作用下產生的微小變形。
同時搭配高精度碳化鎢軋輥、精密軸承及高精度機械組件,盡可能減少軋製系統中的機械間隙,為超精密軋製建立穩定的硬體基礎。
更多軋製設備相關資訊,可參閱:《醫療扁線精密軋製:製程與設備》。
即時溫度補償系統
透過高靈敏度溫度感測器持續監測軋輥、軸承區域以及設備機架的溫度變化。
控制系統根據溫度資料分析熱膨脹對軋製精度產生的影響,並對相關製程參數進行動態補償。
透過這種方式,可以有效降低設備長時間連續運行升溫所造成的尺寸漂移。
恆張力伺服控制技術
整條生產線可採用閉環伺服恆張力控制系統,使進線與出線張力保持穩定。
精確控制線材張力能夠降低尺寸波動,減少厚度偏差、波浪邊以及平整度異常等問題。
尤其在薄規格醫療矩形線與扁線的生產中,穩定的張力控制是實現高精度加工的重要條件。
客製化多道次微變形軋製製程
針對不同醫療用合金材料,包括不鏽鋼、鈦合金、Nitinol(鎳鈦形狀記憶合金)以及鈷鉻合金,可根據不同材料特性設計專用的軋製製程參數。
採用單道次小壓下量、多道次漸進式精密軋製方式,可以更好地控制材料回彈、內部應力以及局部尺寸偏差。
透過合理的道次分配,可進一步提高最終線材的尺寸穩定性。
線上雷射超精密檢測與閉環校準
生產線可以整合高精度線上雷射尺寸量測系統,持續監測線材的厚度、寬度以及平整度等重要參數。
量測資料即時回傳至設備控制系統。當系統檢測到尺寸偏差時,可根據設定邏輯自動調整相關軋製參數。
從而形成:
量測 → 資料分析 → 回饋 → 製程修正 → 再次量測
的動態閉環控制流程。
這種閉環控制技術是長時間連續生產過程中維持高尺寸穩定性的重要技術基礎。
恆溫與受控生產環境
除了設備本身的精度之外,生產環境同樣會影響超精密線材加工。
透過控制生產車間的溫度與濕度,可以減少環境變化對機械組件、量測系統以及材料特性的影響。
對於部分要求更高的應用,也可以根據實際需求採用具有顆粒物控制能力的潔淨生產環境。
不同材料的超精密公差控制參數
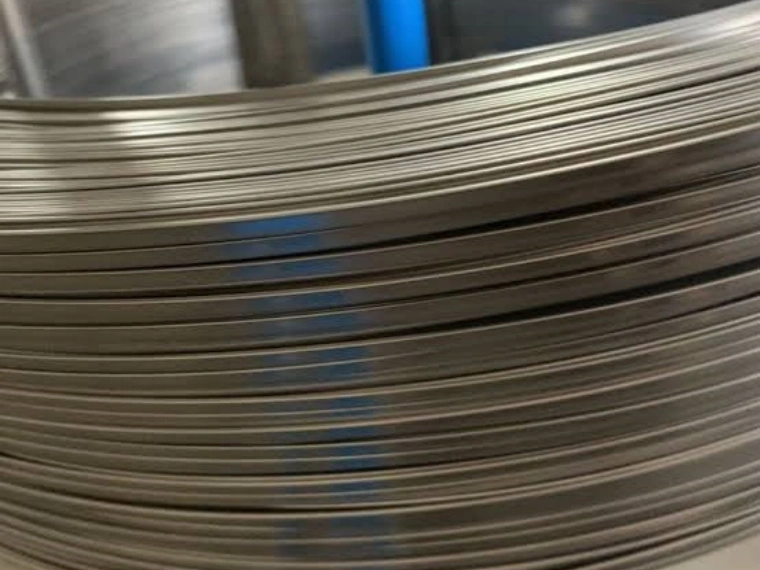
316LVM / 304V 不鏽鋼線
典型製程配置:
- 6–8 道精密軋製
- 穩定的線材張力控制
- 溫度監測與補償
- 目標公差可達 ±0.002 mm 等級
Grade 2 / Grade 5 鈦矩形線
典型製程配置:
- 8–10 道精密軋製
- 單道次低壓下量
- 受控軋製速度
- 伺服恆張力控制
- 目標公差可達 ±0.002 mm 等級
Nitinol 鎳鈦形狀記憶合金線
由於 Nitinol 具有特殊的機械性能,因此需要根據其材料特性制定專用的加工策略。
可以採用 10 道以上的微小壓下精密軋製,控制材料回彈並提高最終線材的尺寸穩定性。
MP35N / CoCr 合金線
對於高強度鈷基合金,可以採用高剛性軋製系統、精密壓力與輥縫控制以及中間熱處理相結合的製程方案。
透過合理配置,可以在保持高機械性能的同時實現嚴格的尺寸公差控制。
更多不同材料的製造製程,可參閱:
《醫療不鏽鋼扁線如何製造:製程、設備與應用》
以及
《醫療鈦矩形線是如何製造的?》
常見公差缺陷與針對性修正方法
厚度公差超差
可能原因:
輥縫變化、溫度漂移或線材張力不穩定。
修正方法:
啟用溫度補償系統、校準伺服張力,並對軋輥間隙進行精密微調。
寬度偏差與邊部不均
可能原因:
軋輥壓力不對稱、軋輥對中不準確或道次變形分配不合理。
修正方法:
優化軋製道次,檢查軋輥平行度並重新調整各道次的變形量。
不同批次尺寸不一致
可能原因:
人工調整參數未記錄、設備或軋輥磨損以及缺少相應補償。
修正方法:
採用自動製程配方與參數儲存系統,並建立設備及軋輥磨損監控與補償機制。
±0.002 mm 超精密公差製造 FAQ
Q1:普通軋機能否實現 ±0.002 mm 公差?
A: 如果普通軋機缺乏高剛性結構、精密張力控制、溫度管理以及線上尺寸檢測,在批量生產條件下通常很難長時間穩定維持 ±0.002 mm 的尺寸公差。
對於高精度醫療線材,需要根據實際公差要求配置專用的精密軋製設備與製程方案。
Q2:如何確保長時間量產時公差不發生明顯漂移?
A: 關鍵在於將高剛性精密軋製系統、穩定的線材張力、溫度控制、高精度輥縫調整、線上尺寸檢測以及閉環自動補償相結合。
Q3:你們的設備可以實現多高的尺寸精度?
A: 根據材料、線材尺寸、變形量以及製程配置的不同,生產線可以針對 ±0.002 mm 等級的穩定目標公差進行設計。
對於更嚴格的特殊超精密應用,可以根據客戶的實際產品規格開發客製化精密軋製方案。
Q4:超精密公差生產是否會降低生產效率?
A: 更嚴格的尺寸精度要求通常需要更精細的製程控制。但透過合理的軋製道次設計、伺服控制、線上量測與自動補償,可以在尺寸精度與生產效率之間取得良好的平衡。
Q5:是否提供特殊醫療線材的客製化公差控制方案?
A: 可以。Sky Bluer 可根據客戶的材料特性、成品尺寸以及公差要求,客製化設計軋機配置、軋製道次、張力控制、線上量測系統以及相關製程參數。
推薦的超精密生產設備與解決方案
核心推薦設備:
Sky Bluer 超精密多機架軋機、微型精密軋機、智慧線上尺寸檢測系統
這套精密軋製設備針對高精度醫療矩形線與扁線的生產需求進行設計,可整合先進的尺寸量測、製程控制與自動校準功能。
設備還可與 真空熔煉設備(Vacuum Melting Equipment) 以及 拉線機(Wire Drawing Machine) 進行整合,形成完整的超精密醫療線材生產線。
Sky Bluer Environmental Technology Co., Ltd. 可根據不同醫療線材的材料、規格與公差要求,提供從線材前處理、拉線、精密軋製、線上尺寸檢測到收線的客製化解決方案,協助製造商穩定生產高附加價值的醫療矩形線與醫療扁線。