Sky Bluer Environmental Technology Co., Ltd.(品牌:CRM)所推出的連續換位導線(CTC,Continuously Transposed Cable)生產線,是漆包線生產流程中重要的前段加工設備,採用先進的「軋延+伸線」複合製程。此高精度加工流程結合模具伸線、扁線軋延及多道次伸線工序,專門用於製造供後續漆包加工使用的小尺寸扁平導線。
連續換位導線(CTC)由具有薄膜絕緣層的矩形導線組成,通常還會在外部包覆額外的絕緣材料,並以兩組並排堆疊的方式排列。專用換位裝置會交替將左上方及右下方的導線移動至相鄰的導線組,使每根導線在一個完整換位週期內依序經過所有可能的位置。完整換位週期的長度取決於變壓器繞組直徑、導線根數及各導線的截面尺寸。
1. 生產線組成
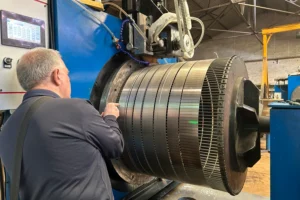
CTC 生產線採用連續式自動化製程,旨在確保產品品質的一致性與良好的生產效率:
液壓式可逆放線架 → 伸線機 → 入線導向裝置 → 扁線軋延機 → 第 4 號舞動輪張力調節裝置 → 線上自動量測系統 → 線上拋光裝置 → 矯直裝置 → 線材收線機
2. 主要技術規格
| 項目 | 技術規格 |
|---|---|
| 設計線速度 | 350 m/min |
| 可生產線材形狀 | 扁線、自然圓角扁線、矩形線、方線、圓線 |
| 入線材料 | 無氧銅或低氧銅線材 |
| 入線尺寸 | 依最終產品尺寸計算 |
| 寬度 | 3.20–12.80 mm |
| 厚度 | 1.00–3.80 mm |
| 截面積 | 3.20–40 mm² |
| 寬厚比 | 2.0–8.5 |
| 最大收線重量 | 2.5 公噸 |
| 適用標準 | NEMA:MW 36-C、MW 87-C;60554-3-5(纖維素絕緣紙);60641(絕緣壓製紙板);60317-18;60317-29;33597 |
3. 主要特色與優勢
CRM CTC 生產線整合先進加工技術與高品質關鍵零組件,提供精準、穩定且高效率的生產性能。
(1)精準的動力與張力控制
- 主馬達採用無段變速控制,可在 5–50 rpm 範圍內自由調整轉速。
- 伸線、壓扁及二次伸線製程分別配置獨立的驅動與控制系統。
- PLC 控制式氣動桿張力量測系統:可自動偵測機械阻力的變化,並將對應訊號傳送至控制系統。PLC 根據偵測結果控制變頻器,調整馬達轉速,使張力調節桿保持穩定,維持線材直徑的一致性,並確保整個生產過程具有適當且穩定的線材張力。
(2)高效率放線與成形加工
- 放線與伸線方式:採用單一道圓形伸線模具,進行精密線材伸線加工。
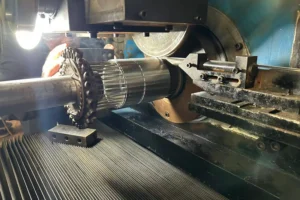
- 線材壓扁:使用同步運轉的精密軋延輥輪,搭配 Aurora 線上雙向偵測系統進行尺寸監控,以確保產品尺寸精度。
- 伸線方式:結合噴淋與浸泡兩種處理方式,使線材表面平滑均勻,並維持穩定的表面品質。
(3)可靠的傳動系統與高品質零組件
- 整機採用直接聯軸傳動方式,以降低能源損耗並確保設備穩定運轉。
- 高品質關鍵零組件:
- 減速機:採用 CRM-2023 系列,專為 CTC 生產需求設計。
- 軸承:選用國際知名品牌或中國國內一線品牌產品。
- 馬達、伺服驅動系統及 PLC:採用中國知名製造商提供的高品質產品。
4. 連續換位導線(CTC)生產線的主要工業應用領域
本套專業生產設備主要用於中大型電力變壓器、高壓電氣設備、新能源配電設備,以及高功率電磁元件內部絕緣導線的前段加工與製造。
透過本生產線製造的連續換位導線,可有效降低大型變壓器內部的交流電損耗,最佳化設備內部導線的空間配置,並提升整體能源轉換效率。因此,產品廣泛應用於電力電網輸配電系統、工業高功率電氣控制設備、新能源發電配套設備,以及其他重要工業領域。