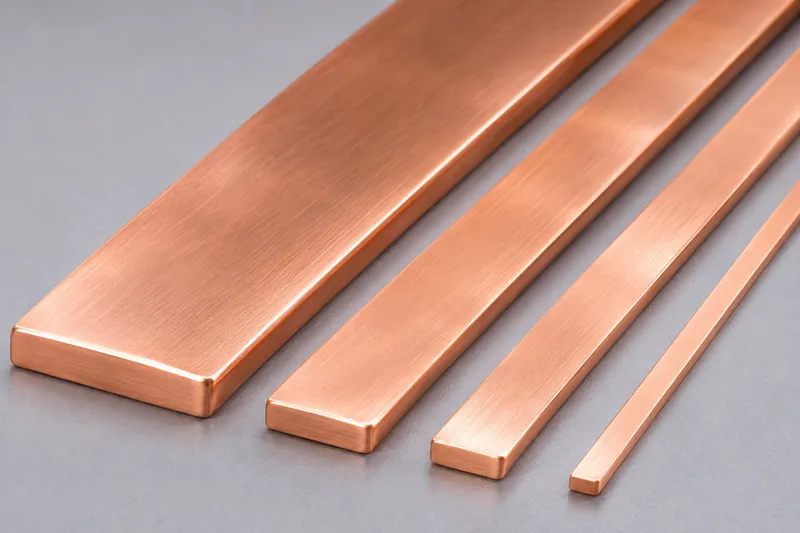
高電流直流(DC)電力系統需要可靠的導體,才能在電源、電力轉換器、保護裝置與負載之間穩定傳輸電能。扁平銅導體因具有矩形截面,可支援緊湊的設備配置、提供明確的接觸表面,並滿足不同的電氣連接需求,因此廣泛應用於各類直流電力系統。
然而,扁平形狀並不代表導體一定具有更高的載流能力。導體截面積、工作溫度、接點電阻、絕緣間距及製造品質,都會直接影響其實際性能。
本文將介紹高電流直流電力系統中扁平銅導體的主要工程設計考量,並說明精密扁銅線軋延技術在導體製造過程中的作用。
1. 扁平銅導體應用於哪些領域?
常見的應用包括:
- 電池儲能系統(BESS): 用於電池機櫃、保護裝置與電力轉換設備之間的直流連接。
- 電動車充電設備: 用於設備內部的直流配電,以及不同功率模組之間的電氣連接。
- 太陽能發電與工業直流配電系統: 用於電力轉換器、開關設備及直流負載之間的連接。
- 不斷電系統(UPS)與備援電源設備: 用於電力轉換控制櫃內部的短距離高電流連接。
- 電動車電力電子系統: 用於連接電池、逆變器及配電單元。
部分應用會使用由銅板或銅帶裁切而成的厚型剛性匯流排;其他應用則可能需要較窄的矩形導體、經過成形的連接件,或具有柔性的多層疊合導體組件。
這些產品不一定採用相同的製造流程。
2. 如何計算扁平銅導體的尺寸?
截面積、電阻與電力損耗
對於寬度為 W、厚度為 T 的矩形導體,其標稱截面積可透過以下公式計算:
A = W × T
例如,尺寸為 20.00 × 2.00 mm 的銅導體,其標稱截面積為 40.00 mm²。
如果導體的邊角經過倒圓處理,實際金屬截面積會略小於標稱值。因此,在進行精確的電氣計算或重量估算時,必須考慮導體的實際截面形狀。
均勻導體的電阻可利用以下公式進行估算:
R = ρ × L / A
其中:
- ρ: 材料的電阻率
- L: 導體長度
- A: 金屬導體的截面積
計算時應使用一致的國際單位制(SI)單位。
以銅在 20°C 時的電阻率約 1.724 × 10⁻⁸ Ω·m 為例,當導體長度為 0.8 m、截面積為 40 mm² 時,估算電阻約為 0.345 mΩ。
若通過的電流為 300 A,則電阻造成的功率損耗為:
P = I²R ≈ 31.0 W
此計算僅供工程說明使用,並不代表該導體的容許載流量。
實際應用時,仍須考慮接點電阻、冷卻條件,以及電阻率隨溫度變化的影響。
為什麼溫度會影響計算結果?
銅的電阻會隨著溫度上升而增加。
在接近室溫的初步計算中,通常會使用約 0.0039/°C 的電阻溫度係數。不過,最終計算仍應依據指定的銅材等級及適用的設計標準進行。
導體的實際載流能力取決於多項因素,包括容許溫升、導體安裝方向、機櫃通風條件、周圍熱源及實際安裝環境。
因此,在確定最終導體截面尺寸之前,必須進行適當的熱分析。
3. 直流系統仍然存在接點損耗
在穩定的直流運作條件下,交流系統常見的集膚效應通常不是決定導體尺寸的主要因素。
然而,螺栓固定、焊接或夾持式連接處的接觸電阻,仍可能造成局部過熱。
接點性能會受到以下因素影響:
- 接觸面積
- 表面狀態
- 連接與固定方式
- 施加的接觸壓力
- 使用環境
部分連接系統可能需要採用鍍錫或鍍鎳處理,但表面鍍層必須符合預定的接合方式及使用條件。
此外,電力轉換器所產生的漣波電流與切換暫態,也可能帶來額外的電氣效應。
因此,不應將由電力轉換器供電的直流迴路視為完全穩定的直流,而應針對相關電氣現象進行個別評估。
若想進一步了解車用電力轉換技術,可參考美國能源部的電力電子技術介紹。
4. 如何選擇銅材等級與材料狀態?
| 銅材等級 | 材料代號 | 主要特性與選用考量 |
|---|---|---|
| C11000 | Cu-ETP | 具有高導電率,適用於一般電氣導體 |
| C10200 | Cu-OF | 無氧銅,適用於具有特定加工要求的應用 |
| C10100 | Cu-OFE | 高純度無氧銅,適用於材料規格要求較嚴格的應用 |
選擇銅材時,應綜合考慮導電率、適用標準、材料供應情況、接合製程及所需的機械性質。
美國銅業發展協會(Copper Development Association)的合金資料庫提供不同銅材等級的相關資訊,可作為材料選擇時的參考。
除了銅材等級之外,材料的調質狀態也十分重要。
一般而言,軟質銅較容易進行彎曲加工;經過冷加工的銅材可能具有較高的機械強度,但延展性也可能降低。
因此,在制定材料規格時,應事先確認導體交付後是否需要進行彎曲、沖孔或焊接等加工。
5. 扁平銅導體的製造流程
較寬、較厚的匯流排通常由銅帶、銅板或擠型銅材製成。
截面尺寸較小的矩形銅導體,則可使用銅桿或圓銅線作為原料,透過拉線與多道次軋延製程生產。
以線材為原料的代表性製造流程如下:
銅桿/圓銅線 → 拉線(視需要) → 多道次軋延 → 邊緣修整 → 清潔/退火(依需求) → 裁切/成形 → 表面鍍層/絕緣處理(視需要) → 品質檢驗
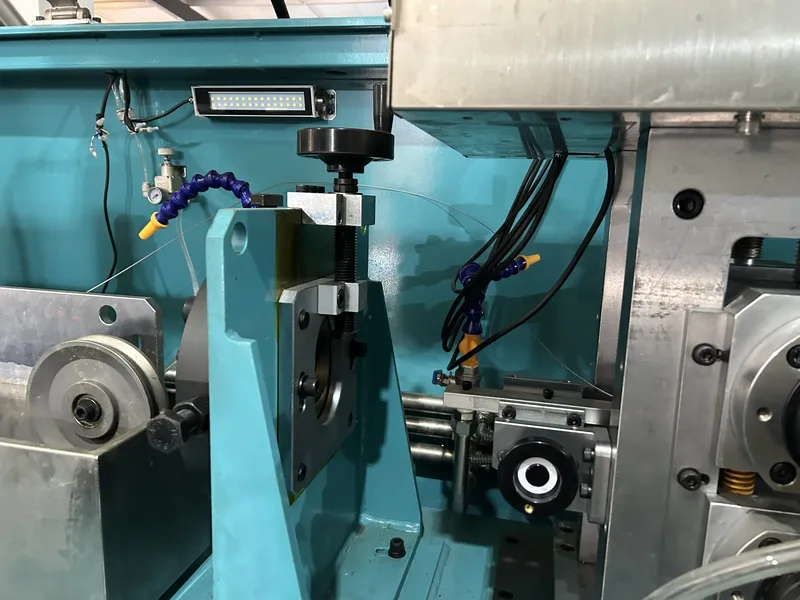
精密軋延機可以控制哪些製程參數?
當進料材質、目標尺寸及壓下量配置符合設備的設計能力時,精密扁線軋延機可用於製造未經絕緣處理的扁平銅導體。
主要的製程控制參數包括:
- 軋輥間隙(Roll Gap): 控制厚度壓下量及尺寸重複精度。
- 軋延道次配置(Pass Schedule): 將變形量分配至不同道次,以控制加工硬化與邊緣成形。
- 線材導引(Wire Guidance): 減少線材的橫向偏移及對位誤差。
- 機架間張力(Interstand Tension): 維持材料在軋延過程中的穩定輸送。
- 軋輥表面品質與清潔度: 影響導體表面壓痕及刮傷的發生風險。
軋延過程中,厚度減少可能導致材料向寬度方向延展。
因此,成品的寬度與厚度必須同時進行控制,而不能只關注其中一項尺寸。
此外,軋延並不能取代後續的沖孔、彎曲、電鍍、絕緣處理或電氣組裝等作業。
若想了解不同成形方式的差異,可閱讀矩形銅導體製造:扁線軋延機與拉線機的比較。
6. 選擇生產設備前需要確認的技術規格
| 項目 | 需要確認的資訊 |
|---|---|
| 銅材 | 材料等級、調質狀態及導電率要求 |
| 進料材料 | 圓形或矩形、原料尺寸及表面狀態 |
| 成品尺寸 | 寬度 × 厚度、截面形狀及長度 |
| 尺寸品質 | 寬度與厚度公差、直線度及平面度 |
| 邊緣與表面 | 角部圓角半徑、毛邊容許值及刮傷判定標準 |
| 後續加工 | 彎曲、沖孔、接合、電鍍及絕緣處理 |
| 產能需求 | kg/h 或噸/月;捲料或定尺裁切交貨 |
技術圖面應明確區分透過軋延形成的導體截面,以及後續加工產生的孔洞、彎曲部位、端子和其他結構。
與其僅要求「最高精度」,更建議提供具體且可量測的尺寸公差與驗收標準。
若需要了解絕緣製程前的表面準備,可參考如何準備用於漆包與紙包絕緣的扁銅線。
7. 品質控制與常見問題排除
銅材進廠時,應檢查材料等級、尺寸及是否存在可見缺陷。
在軋延過程中,則應持續監控以下項目:
- 導體寬度與厚度
- 邊緣幾何形狀
- 表面品質
- 製程穩定性
如果後續還需要進行成形加工,也可能需要額外檢測材料的機械性質。
完成組裝的直流電力系統組件,可能還需要進行接點電阻量測、介電性能驗證及溫升測試。
這些針對完成品的測試,應與未絕緣軋延銅導體的驗收標準分開處理。
常見問題與改善措施
| 問題 | 可能原因 | 建議檢查項目 |
|---|---|---|
| 厚度偏移 | 軋輥間隙或溫度條件不穩定 | 檢查軋輥設定與設備運轉條件 |
| 寬度變動 | 材料橫向延展未受到有效控制 | 檢查各道次壓下量與線材導引系統 |
| 邊緣裂紋 | 變形量過大或材料調質狀態不適當 | 檢討軋延道次配置與退火條件 |
| 表面刮傷 | 工具損壞或材料搬運時發生接觸 | 檢查軋輥、導引裝置及輸送接觸面 |
| 接點過熱 | 接觸電阻過高 | 檢查接點設計與組裝方式 |
| 絕緣層損傷 | 毛邊或尖銳邊角 | 改善邊緣修整與品質檢驗 |
8. 常見問題(FAQ)
扁平銅導體一定比圓形電纜更好嗎?
不一定。
扁平導體有助於縮小配置空間,並提供較寬的接觸表面。
不過,當應用需要較高的柔軟性、特殊配線路徑、抗振動能力,或有特定絕緣與安裝要求時,圓形導體或多股絞線可能更合適。
導體越寬,就一定能承載越大的電流嗎?
不一定。
只有在厚度保持不變的情況下,增加寬度才會提高截面積。
導體是否適合特定應用,仍須考慮散熱條件、接點設計及容許溫升等因素。
線材軋延機可以直接製造完整的直流匯流排組件嗎?
不可以。
在設備設計能力範圍內,軋延機可以生產符合要求的未絕緣矩形銅導體。
但裁切、成形、接合、表面處理、絕緣及電氣測試,仍屬於不同的後續製程。
結論
要製造適用於高電流直流電力系統的可靠扁平銅導體,必須整合電氣尺寸設計、熱管理、材料選擇及製程控制。
尤其當軋延後的導體還需要進一步加工時,穩定的寬度、厚度、邊緣形狀與表面品質更加重要。
Sky Bluer Environmental Technology Co., Ltd. 專注於製造用於生產未絕緣扁平及矩形金屬導體的精密軋延設備,而非完整的直流匯流排組件。
如果您正在規劃扁平銅導體生產專案,歡迎提供銅材等級、進料材料、目標寬度 × 厚度、尺寸公差、後續加工需求及預期產能。
我們的工程團隊將根據您的實際需求進行評估,確認精密軋延設備是否適合您的生產製程。