工業電動馬達需要可靠的繞組系統,以承受電氣應力、熱循環、振動及長時間連續運轉等工作條件。常見的定子繞組結構主要包括成型線圈(Form-Wound Coils)與散繞線圈(Random-Wound Coils)。雖然兩者都能產生馬達運轉所需的旋轉磁場,但在製造方式、絕緣系統及典型應用方面存在明顯差異。
選擇合適的繞組結構,不能只考慮馬達功率或工作電壓。工程師還必須綜合評估絕緣要求、定子槽幾何形狀、導體尺寸、散熱性能、製造成本及長期可靠性。
本文將比較成型線圈與散繞線圈的主要差異,說明各自的製造製程,並探討高精度矩形銅導體在工業電動馬達製造中的重要性。
1. 什麼是成型線圈(Form-Wound Coils)?
成型線圈是在安裝至定子槽之前,先依照指定的幾何形狀完成成型的線圈。在成型過程中,線圈形狀、線圈節距及導體排列方式都會受到控制。
這類線圈廣泛應用於中高壓馬達、大型工業電機,以及需要高可靠性絕緣系統的設備。
成型線圈的主要特點
- 預先成型的幾何結構: 線圈在插入定子槽之前,便依照定子設計要求完成成型。
- 受控的導體排列: 導體在線圈內部具有相對明確且固定的排列位置。
- 專門設計的絕緣系統: 匝間絕緣及對地主絕緣會依照預期承受的電氣應力進行設計。
- 良好的機械穩定性: 線圈支撐結構、固定裝置及含浸處理有助於承受電磁力與振動。
- 較高的製造精度: 導體尺寸、彎曲幾何形狀及絕緣厚度都需要嚴格控制。
成型線圈經常使用矩形銅導體,但根據馬達設計,也可能採用其他導體結構。
當設計需要精確控制導體位置,並有效利用定子槽內的有限空間時,矩形銅導體尤其具有優勢。
2. 什麼是散繞線圈(Random-Wound Coils)?
散繞線圈通常是將已絕緣的繞組線材捲繞成線圈,再將線圈插入定子槽中。
與許多成型線圈不同,散繞線圈內部各個導體的位置並非事先精確固定。
散繞式定子廣泛應用於低壓感應馬達、幫浦、風扇、壓縮機及一般工業設備。
散繞線圈的主要特點
- 靈活的繞線排列方式: 各條導線的位置不需要事先嚴格固定。
- 普遍使用圓形繞組線材: 通常採用具有漆包絕緣層的圓銅線。
- 適合自動化生產: 繞線及線圈嵌入作業可實現高度自動化。
- 較低的製造複雜度: 對於標準化的低壓馬達而言,通常具有較好的生產經濟性。
- 依應用需求設計絕緣: 匝間絕緣、槽絕緣、相間絕緣及含浸材料會依照馬達設計進行選擇。
「散繞」並不代表繞線製程缺乏控制。
即使採用散繞結構,導線張力、匝數、線圈尺寸、嵌線條件及絕緣品質仍然需要精確管理。

3. 成型線圈與散繞線圈的主要差異
| 比較項目 | 成型線圈 | 散繞線圈 |
|---|---|---|
| 線圈結構 | 依照指定幾何形狀預先成型 | 繞製成線圈組,各匝導線的位置較不固定 |
| 常用導體 | 經常使用矩形銅線 | 通常使用圓形漆包銅線 |
| 典型應用 | 中高壓馬達及大型工業馬達 | 低壓馬達及一般用途馬達 |
| 導體排列 | 位置相對固定且可控制 | 個別導線的位置較不明確 |
| 絕緣設計 | 通常具有較完整的匝間絕緣及對地主絕緣 | 通常結合漆包線絕緣、槽絕緣及相間絕緣 |
| 製造流程 | 成型、絕緣、嵌入及結構固定處理 | 繞線、嵌線、絕緣及含浸 |
| 生產成本 | 一般較高 | 標準化設計通常較低 |
| 維修方式 | 適當的設計可單獨更換線圈 | 重新繞線時通常需要更換整組線圈 |
以上差異反映的是常見的工程設計特性,並非適用於所有馬達的絕對規則。
繞組類型本身並不能直接決定馬達效率、絕緣壽命或最高工作溫度。這些性能取決於馬達的整體設計。
4. 電氣絕緣與電壓要求
電氣絕緣是成型線圈與散繞線圈之間最重要的差異之一。
成型線圈的絕緣系統
在中高壓馬達中,成型線圈通常需要經過精密設計的絕緣系統,以確保線圈匝間,以及導體與接地定子鐵心之間具有足夠的電氣絕緣能力。
根據實際設計,絕緣系統可能包括:
- 漆包絕緣層或其他導體表面絕緣材料
- 匝間絕緣
- 以雲母材料為基礎的對地主絕緣
- 必要時使用的電場應力控制材料
- 樹脂含浸或真空壓力含浸(VPI)
絕緣系統必須經過適當驗證,確認其符合預定工作電壓、耐熱等級、電氣應力及操作環境的要求。
散繞線圈的絕緣系統
散繞式馬達通常使用漆包繞組線材,並搭配槽絕緣材料、相間絕緣材料及含浸材料。
對於由變頻器驅動的馬達,反覆出現的電壓脈衝及快速電壓上升時間,可能對匝間絕緣造成額外的電氣應力。
因此,絕緣系統必須依照實際電源條件進行選擇與評估。
無論是成型線圈還是散繞線圈,都不能僅憑繞組結構便認定適合變頻器驅動。 絕緣性能的驗證必須考慮實際運轉時可能承受的電氣應力。
5. 銅導體幾何形狀與定子槽空間利用率
導體的截面形狀會影響電阻、繞組排列方式,以及定子槽內可利用的空間。
圓銅線
圓形銅導體具有良好的柔韌性,非常適合自動化繞線作業。
不過,相鄰的圓形導體之間會留下空隙,而且在散繞線圈內部,各條導線的排列位置可能有所不同。
矩形銅線
矩形銅導體可以按照指定層次排列,在適當的設計條件下,有機會提高定子槽內的空間利用率。
然而,實際效果仍取決於絕緣厚度、角部幾何形狀、導體排列方式及整體槽型設計。
例如,假設有一條裸矩形銅導體,其尺寸如下:
寬度 = 5.00 mm
厚度 = 2.00 mm
若假設四個角均為直角,則其名義截面積為:
A = W × T = 5.00 × 2.00 = 10.00 mm²
如果導體四角具有半徑為 0.30 mm 的圓角,則實際銅截面積可近似計算為:
A = W × T − (4 − π) × R²
A = 10.00 − (4 − π) × 0.30² ≈ 9.923 mm²
在計算導體電阻及實際銅截面積時,必須考慮這項差異。
此外,工程師在計算實際槽滿率(Slot Fill Factor)時,也必須將絕緣厚度及製造所需的間隙納入考量。
較高的銅填充率並不一定代表更好的散熱性能。
熱傳導效果還會受到絕緣材料、含浸品質、冷卻條件及繞組結構等因素影響。
6. 成型線圈用矩形銅導體的製造流程
許多成型線圈設計都需要使用寬度、厚度、角部半徑及機械性質受到嚴格控制的矩形銅導體。
一種可行的前段製造流程如下:
銅桿或圓銅線 → 拉線(視需要) → 多道次軋延 → 邊緣成型 → 退火(視需要) → 清洗 → 檢驗
精密軋延與尺寸控制
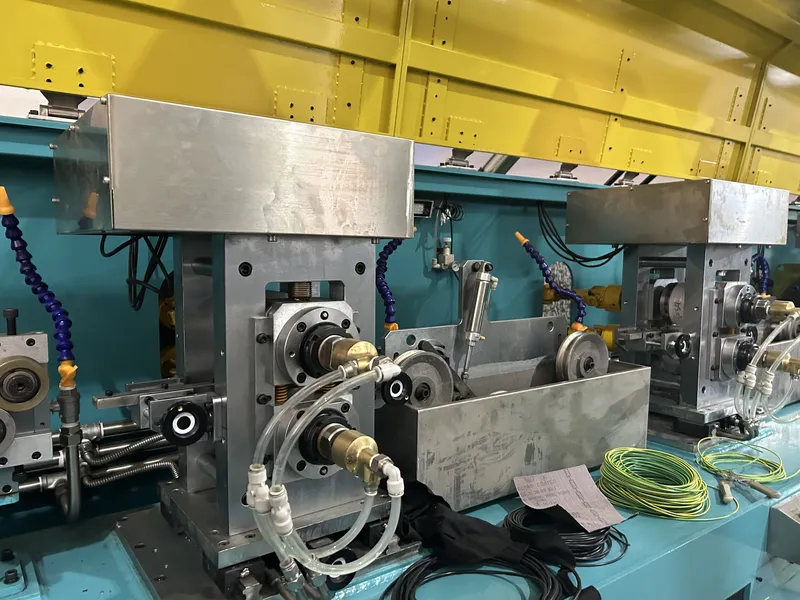
精密扁線軋延機可以將圓銅線或經過前處理的銅線加工成符合要求的矩形截面。
主要製程控制參數包括:
- 軋輥間隙及各道次的壓下量配置
- 導體寬度與厚度
- 角部半徑及邊緣形狀一致性
- 線材對中與張力
- 表面品質及尺寸穩定性
如果軋延製程控制不佳,可能產生邊緣不均、表面壓痕或尺寸變異,進而影響後續的絕緣加工及線圈成型。
如需了解相關設備,請參閱我們的精密扁線軋延機。
表面品質與機械性質
準備進行絕緣加工的銅導體,不應存在超出允許範圍的毛邊、刮痕、嵌入的異物顆粒或潤滑劑殘留。
導體的調質狀態與延展性,也必須符合後續線圈彎曲成型的要求。
根據原材料狀態及冷加工過程中累積的塑性變形程度,可能需要進行退火處理。
更多相關資訊,請參閱如何為漆包絕緣與紙絕緣製程準備銅扁線。
從裸銅導體到完成線圈
完成銅導體的製備後,仍需要透過其他獨立的製造程序,進行絕緣加工、線圈成型、定子安裝,以及整體絕緣系統的製作。
扁線軋延機的功能是製造所需的裸矩形銅導體,並不能單獨生產完整的馬達成型線圈。
如需比較前段導體成型技術,請參閱我們的扁線軋延機與拉線機比較指南。
7. 品質控制與常見製造問題
要確保馬達繞組的可靠性,必須同時檢驗銅導體與完成的線圈組件。
| 檢驗項目 | 主要檢查內容 | 檢驗目的 |
|---|---|---|
| 銅材料 | 材質等級、導電率、調質狀態 | 確認導體材料性質 |
| 導體尺寸 | 寬度、厚度、角部半徑 | 維持尺寸一致性 |
| 表面狀態 | 刮痕、毛邊、污染物 | 降低絕緣損傷風險 |
| 線圈幾何形狀 | 形狀、尺寸、導體排列位置 | 確保正確安裝至定子 |
| 絕緣系統 | 材料、厚度、完整性 | 驗證電氣絕緣保護性能 |
| 完成繞組 | 規定的電氣及機械測試 | 確認符合設計要求 |
常見問題與改善措施
| 問題 | 可能原因 | 建議措施 |
|---|---|---|
| 成型線圈無法正確裝入定子槽 | 導體尺寸不正確、線圈幾何形狀不符或絕緣總厚度過大 | 檢查設計圖面、成型尺寸及絕緣厚度 |
| 彎曲加工時絕緣層受損 | 導體邊緣過於銳利、彎曲應變過大或調質狀態不適合 | 檢查角部半徑、彎曲幾何形狀及材料狀態 |
| 導體排列不均勻 | 尺寸變異或成型條件不穩定 | 改善導體檢驗與成型製程控制 |
| 電氣絕緣測試不合格 | 絕緣缺陷、污染或製程條件變異 | 檢查絕緣材料、施作過程及測試紀錄 |
| 繞組溫度過高 | 損耗過大、冷卻不足或熱接觸不良 | 重新評估電氣負載、冷卻條件及繞組結構 |
驗收標準及允許範圍應依照馬達製造商核准的技術規格與適用標準制定。
8. 如何選擇成型線圈或散繞線圈?
適合的繞組結構取決於馬達的電氣、機械、熱性能及經濟性要求。
主要選擇因素包括:
- 工作電壓: 根據額定電壓及預期的暫態電氣應力,選擇適當的絕緣系統。
- 馬達尺寸與槽型設計: 評估可用槽空間、導體排列方式及製造可行性。
- 運轉條件: 考慮溫度、振動、工作週期及環境影響。
- 電源供應方式: 區分直接接入電網運轉與變頻器驅動的不同要求。
- 生產需求: 比較模具與治具、自動化程度、製造複雜度及預期產量。
- 維護策略: 評估馬達整個使用壽命期間的檢查、維修及更換需求。
成型線圈通常適用於需要精確線圈形狀及高可靠性絕緣系統的大型電機設備。
散繞線圈則較適合重視生產效率及成本控制的標準化低壓馬達。
最終選擇應以馬達整體設計為依據,而不應只根據導體的截面形狀判斷。
常見問題(FAQ)
成型線圈一定使用矩形銅線製造嗎?
不一定。
矩形銅導體在成型線圈中相當常見,但實際採用的導體形狀仍取決於馬達的電氣及機械設計要求。
成型線圈的主要特徵在於其預先成型且受到控制的線圈結構,而不只是導體的截面形狀。
成型線圈的效率一定比散繞線圈高嗎?
不一定。
馬達效率受到繞組電阻、電磁設計、鐵心損耗、冷卻條件及其他因素影響。
在適當設計下,矩形銅導體可能提高槽空間利用率,但這並不代表馬達效率一定會提升。
散繞式馬達可以搭配變頻器使用嗎?
可以,前提是其絕緣系統能夠承受變頻器所產生的預期電壓應力。
實際應用仍須符合馬達製造商的技術規格及相關絕緣要求。
為什麼矩形馬達繞組線的角部半徑很重要?
角部半徑會影響銅導體的截面積、絕緣材料的施作,以及彎曲加工時的材料行為。
過於銳利的邊緣可能損傷絕緣層;相反地,在外部尺寸固定的情況下,過大的圓角半徑則會減少實際可用的銅截面積。
扁線軋延機可以製造完整的成型線圈嗎?
不可以。
扁線軋延機主要用於生產符合指定尺寸的裸矩形銅導體。
導體絕緣、線圈成型、定子嵌線、含浸處理及最終測試,都需要額外的製造程序與專用設備。
結論
成型線圈與散繞線圈分別滿足工業電動馬達的不同設計需求。
成型線圈具有可控制的線圈幾何形狀,廣泛應用於要求較高的馬達設計,尤其適合需要專門設計絕緣系統的應用。
散繞線圈則為許多低壓工業馬達提供靈活且經濟的製造方式。
對於使用矩形銅導體的成型線圈而言,精確的導體尺寸、一致的角部形狀、適當的機械性質及清潔的表面,都是確保後續絕緣加工與線圈製造品質的重要條件。
Sky Bluer Environmental Technology Co., Ltd.(CRM)專門製造精密軋延機及客製化線材成型設備,可用於生產實心矩形銅導體。
如果您的馬達繞組專案需要裸矩形銅線,歡迎提供銅材等級、進料尺寸、目標導體寬度與厚度、尺寸公差、角部半徑,以及所需產能。
我們的工程團隊可依據您的導體製造需求,評估合適的前段精密軋延設備解決方案。