前言
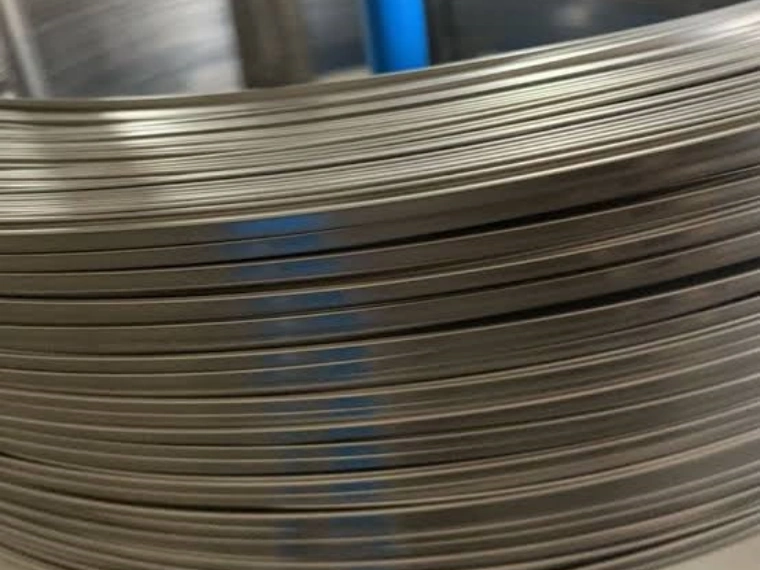
精密扁線之生產極少能僅透過單一道次軋延完成。
將圓線成形為矩形或扁形斷面時,必須對材料施加可控變形,以滿足下列要求:
- 厚度
- 寬度
- 斷面形狀
- 邊緣狀態
- 表面品質
- 尺寸公差
因此,精密扁線製造廣泛採用多道次軋延。
並非透過單次大量壓下直接達成最終尺寸,而是將總變形量分配至多個軋延道次。
完善的道次規劃,可在整個生產流程管控金屬流動、軋延負荷、加工硬化與尺寸精度。
針對彈簧鋼這類高強度材料,道次規劃更顯重要。單一道次施加過大變形,會提高以下風險:
- 邊緣裂紋
- 表面缺陷
- 過度加工硬化
- 尺寸不穩定
- 線材斷裂
多道次軋延不僅僅是縮減線材斷面的手段。
它是一套製程工程策略,負責管控從原料線材到成品扁線的材料變形。
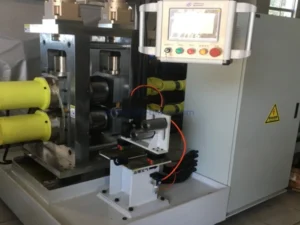
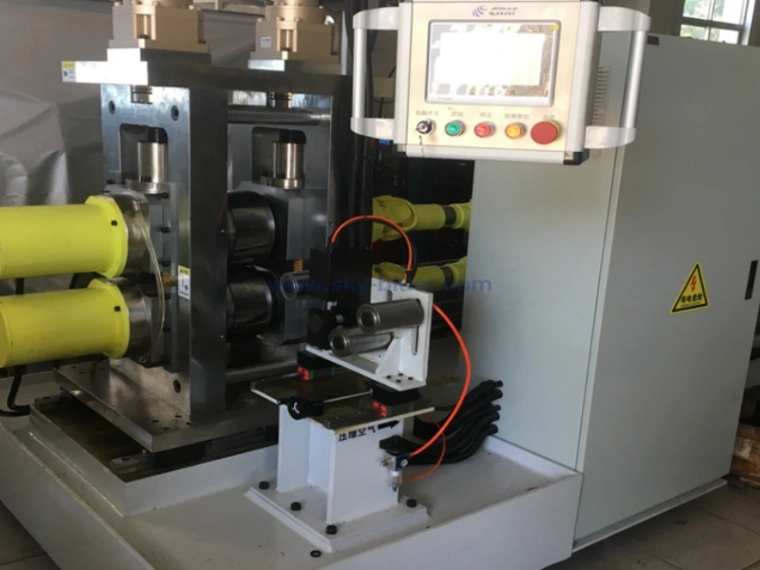
Sky Bluer Environmental Technology Co., Ltd. (CRM) 依據材料等級、入料尺寸、成品尺寸、公差與生產需求,開發客製化精密軋延系統與扁線整廠生產線。
何謂多道次扁線軋延
多道次扁線軋延,是將所需總變形量分配到多個可控的軋延製程。
簡化製程流程:
圓線 → 第 1 道次 → 第 2 道次 → 第 3 道次 → 中間扁形斷面 → 精軋道次 → 成品扁線
每一個道次給予設定的變形量。
目標是維持穩定金屬流動,逐步將原始斷面成形。
舉例來說,以圓線生產薄且寬的矩形扁線,若將全部變形集中於單一道次,會造成軋延負荷過高、金屬流動不穩定。
多道次作法分散變形,並可針對每個製程個別最佳化。
為什麼需要道次規劃
道次規劃定義材料從原料尺寸到成品尺寸的壓下計畫。
規範以下參數:
- 每一道次之壓下率
- 軋延道次數
- 中間尺寸
- 軋延順序
- 最終精軋條件
簡化範例:
| 製程階段 | 厚度 | 寬度 | 主要目標 |
|---|---|---|---|
| 入料 | 2.00 mm 圓線 | — | 原料 |
| 第 1 道次 | — | — | 初始變形 |
| 第 2 道次 | — | — | 可控展寬 |
| 第 3 道次 | — | — | 厚度壓下 |
| 第 4 道次 | — | — | 斷面穩定化 |
| 精軋道次 | 成品尺寸 | 成品尺寸 | 最終尺寸控制 |
實際數值取決於材料、原始線徑、成品尺寸與軋延設備。
不存在一套可適用所有產品的萬用道次規劃。
認識扁線軋延的壓下率
壓下率代表單一軋延道次中材料的變形量。
厚度壓下率基礎公式:
厚度壓下率 (%) = (h₀ − h₁) /h₀ × 100 %
其中:
h₀ = 軋延前厚度
h₁ = 軋延後厚度
範例:材料厚度自 2.00 mm 變為 1.60 mm:
壓下率 = (2.00 − 1.60) / 2.00 × 100 % = 20 %
僅靠厚度壓下率,無法完整描述扁線的變行行為。
材料會同時發生下列現象:
- 厚度減少
- 展寬
- 長向伸長
- 斷面形狀改變
因此道次設計必須考量整體材料流動。
總壓下率與單道次壓下率
兩個關鍵觀念:
總壓下率
從原料到成品的整體變形量。
單道次壓下率
個別軋延製程所施加的變形量。
範例:
原料線材 → 壓下 10% → 壓下 12% → 壓下 15% → 壓下 12% → 精軋道次
總變形不會集中於單一道次,而是分散至多個製程。
這個方式可以有效控制:
- 軋延負荷
- 金屬流動
- 加工硬化
- 邊緣成形
- 尺寸精度
單道次過度壓下會產生的問題
單一道次壓下量過大,會引發多項缺陷。
軋延負荷過大
大變形需要更高軋延力,提高機械負荷於:
- 軋輥
- 軸承
- 驅動系統
- 機台機架
金屬流動不均
變形量大時,難以維持穩定矩形斷面。
加工硬化
彈簧鋼冷軋時,過大變形會造成硬度快速上升、延展性下降。
邊緣裂紋
大變形加上不利材料條件,會提升邊緣應力,提高裂紋風險。
尺寸不穩定
大變形難以精準控制寬度與厚度。
所以壓下率不應無限最大化,須依製程工程規劃決定。
多道次軋延之道次規劃設計
實用的道次規劃,需綜合多項因素。
材料
首要條件為材料等級。不同材料具備不同特性:
- 降伏強度
- 抗拉強度
- 延展性
- 加工硬化特性
- 變形抵抗
舉例:高碳彈簧鋼所需製程條件,與低碳鋼、銅不同。
入料尺寸
原始線徑決定需要的總變形量。若原始線徑大,要達成目標尺寸,可能需要更多道次。
成品尺寸
目標寬度與厚度決定最終變形比。寬厚比大的產品,必須特別留意金屬流動。
要求公差
尺寸公差嚴格的產品,通常配置獨立精軋道次。粗軋變形與最終精密軋延,不建議使用相同條件。
粗軋、中間道次、精軋道次
多道次製程大致分為三階段。
粗軋道次
承擔大部分總變形量。
主要目標:
- 快速縮減尺寸
- 穩定材料變形
- 高生產效率
此階段對於公差要求,低於精軋階段。
中間道次
讓材料逐步接近目標斷面。
主要目標:
- 斷面展寬
- 厚度壓下
- 斷面穩定化
- 加工硬化控制
做為粗軋與最終精密軋延之間的過渡階段。
精軋道次
最終製程,負責達成:
- 最終厚度
- 最終寬度
- 邊緣幾何
- 表面品質
- 尺寸公差
精軋道次必須在穩定條件運轉,軋輥設計與線上量測系統極度關鍵。
寬度與厚度必須同時控制
扁線軋延一大難點:厚度與寬度並非獨立變化。
厚度減少時,材料會向側向流動,產生展寬。
製程邏輯:
厚度壓下 → 金屬流動 → 展寬 → 成品斷面
若道次規劃只考量厚度,成品寬度會偏離目標。
良好的道次規劃會同時管控兩個參數:
- 厚度壓下
- 斷面展寬
對於寬度公差要求嚴格的細扁線尤為重要。
斷面積與體積不變定律
軋延時材料產生塑性變形。忽略微小製程損失,斷面積與長度近似符合以下關係:
簡化公式:
A₀ × L₀ ≈ A₁ × L₁
其中:
A₀ = 軋延前斷面積
L₀ = 軋延前長度
A₁ = 軋延後斷面積
L₁ = 軋延後長度
斷面積縮減,材料會沿長向伸長。
因此軋延速度、張力、捲取速度必須配合變形製程調整,直接牽涉張力控制原理。
道次規劃與材料加工硬化
冷軋會造成材料加工硬化,提升強度。
對彈簧鋼來說,這可以是優點,產品需要高強度。
但過度加工硬化會降低延展性,提高裂紋風險。
多道次製程可妥善管控變形累積。工程人員評估:
- 每道次之壓下率
- 總冷加工變形量
- 材料中間狀態
- 需要的精軋變形量
目標是獲得所需機械性質與尺寸,又不產生過大變形應力。
這和冷軋扁線製程的殘留應力控制高度相關。
道次規劃與邊緣品質
邊緣品質是精密扁線最重要指標之一。
不當道次設計會造成以下缺陷:
- 邊緣裂紋
- 邊緣波浪
- 邊角 R 角離散
- 邊緣過度變形
金屬流動由軋輥幾何控制。影響因子:
- 軋輥直徑
- 軋輥溝槽形狀
- 每道次壓下率
- 材料變形抵抗
- 寬厚比
正確道次規劃採逐步成形,而非一次強壓到位取得最終幾何。
道次規劃與表面品質
軋延道次規劃同樣會影響表面品質。
可能產生的缺陷:
- 軋輥壓痕
- 刮痕
- 表面粗糙度離散
- 局部變形痕跡
軋輥表面狀態至關重要。精軋道次使用表面品質良好的精密軋輥,可降低表面缺陷。
軋延速度、潤滑條件也會影響最終表面狀態。
設計精軋製程時,必須同時考量尺寸精度與表面品質。
多道次軋延與張力控制
道次規劃與張力控制必須整合考量。
軋延過程材料連續通過各變形區。張力不穩定會造成:
- 金屬流動變異
- 軋延負荷飄移
- 厚度不穩定
- 線材斷裂
系統架構:放捲機 → 軋延道次 → 張力檢測輥 / 張力控制系統 → 捲取機
穩定張力讓軋機在可預期條件運作。
延伸閱讀:精密扁線軋延張力控制:放捲、阻尼輥、捲取系統。
多道次軋延與線上量測系統
現代精密軋延設備配備生產中線上量測。
常見量測技術:
- 雷射厚度量測
- 雷射寬度量測
- 斷面形狀檢測
系統持續比對實測尺寸與目標值。
簡化流程:軋延 → 線上量測 → 取得實際尺寸 → 比對目標參數 → 補正 / 伺服控制 → 穩定成品。
相較離線抽檢,可以更早偵測尺寸偏移,這是閉迴路控制的基礎。參考:精密軋機閉迴路厚度控制技術。
多道次扁線製程範例
生產情境:鋼質圓線加工為精密矩形扁線。
完整作業流程:
步驟 1 — 放捲
自料捲以可控張力釋放線材。
步驟 2 — 矯直
軋機入料端線材矯直。
步驟 3 — 初始軋延
圓斷面開始成形為扁斷面。
步驟 4 — 中間軋延
減少厚度、斷面展寬。
步驟 5 — 斷面控制
將幾何調整逼近目標矩形。
步驟 6 — 精軋
達成目標成品寬度、厚度。
步驟 7 — 線上量測
連續監控成品尺寸。
步驟 8 — 捲取
將成品扁線在受控條件下捲成料捲。
實際道次數取決於材料與產品要求。
軋延道次數最佳化
增加道次數並不會自動提升品質。
道次太少:
- 單道次變形過大
- 軋延負荷上升
- 邊緣裂紋
- 斷面控制不良
道次過多:
- 產能下降
- 設備負荷提高
- 不必要加工硬化
- 生產成本上升
最佳道次數來自下列平衡:
品質+產能+材料變形特性+設備能力
沒有固定標準道次,必須從整體製程導出。
彈簧鋼扁線多道次軋延
彈簧鋼扁線屬高規格產品。
適用材料:
‑ SAE1070
‑ SAE1095
‑ 60Si2Mn
‑ SUP10
需要嚴格管控冷變形。
軋延製程必須平衡:
- 強度
- 延展性
- 尺寸精度
- 表面品質
- 殘留應力
- 疲勞特性
彈簧產品的道次規劃需依材料等級與應用客製化。
針對某一彈簧鋼開發的道次規劃,未經製程驗證,不可直接套用其他鋼種。
多道次軋延缺陷對策
發生缺陷時,須重新檢討整套道次規劃。
| 缺陷 | 可能原因 | 建議處置 |
|---|---|---|
| 邊緣裂紋 | 壓下過大 | 降低單道次變形量 |
| 寬度偏移 | 金屬流動不良 | 最佳化道次幾何 |
| 厚度飄移 | 軋輥間隙不穩定 | 改善控制系統 |
| 表面缺陷 | 軋輥表面狀況不佳 | 檢查改善軋輥表面 |
| 線材斷裂 | 張力或壓下過大 | 最佳化張力與壓下條件 |
| 直度不良 | 變形不均 | 重新調整道次順序與張力 |
| 過度加工硬化 | 總冷加工量過高 | 最佳化總壓下分配 |
具體改善方案,需配合材料、設備與實際生產條件選定。
CRM 精密多道次軋延解決方案
Sky Bluer Environmental Technology Co., Ltd. (CRM) 開發客製精密軋延系統,適用:
‑ 彈簧鋼扁線
‑ 不鏽鋼扁線
‑ 碳鋼扁線
‑ 銅扁線
‑ 合金鋼扁線
‑ 精密異形線
我司工程方法整合:
✓ 材料分析
✓ 道次規劃設計
✓ 精密軋輥設計
✓ 軋機選型
✓ 張力控制
✓ 雷射線上量測
✓ 伺服控制
✓ PLC 自動化
✓ 捲取系統
依客戶參數提供完整生產解決方案:
‑ 入料線材
‑ 材料等級
‑ 成品寬度
‑ 成品厚度
‑ 尺寸公差
‑ 表面要求
‑ 生產速度
CRM 不使用萬用參數,而是以目標成品倒推整個軋延製程。
常見問題
- 什麼是多道次扁線軋延? 多道次扁線軋延是把原料線材轉為扁線所需總變形量,分散至多個可控軋延道次的工法。
- 為什麼不直接單道次做出扁線? 單次大壓下會造成軋延負荷過高、金屬流動不穩、加工硬化加劇,提高邊緣裂紋與斷線風險。
- 單道次壓下率如何決定? 取決於材料等級、入料尺寸、成品尺寸、軋延設備、公差要求與材料變行行為。
- 道次越多品質越好嗎? 不是。道次太少變形過重,道次過多產能下降且產生多餘加工硬化。最佳道次是品質與效率的平衡。
- 道次規劃如何影響扁線寬度? 厚度壓下時材料會側向流動產生展寬。道次設計必須同時管控厚度壓下與斷面展寬。
- 多道次軋延對彈簧鋼的影響? 可控多道次軋延分散冷變形,管控加工硬化、金屬流動與尺寸穩定性。實際製程依鋼種而定。
- 張力控制和道次規劃的關聯? 穩定張力確保金屬流動在各道次可預測。張力不穩會造成尺寸偏移、斷線、不均勻變形。
- 多道次軋線可導入線上量測嗎? 可以。雷射線上量測於生產過程監控厚度與寬度,提供資料做製程補正與閉迴路控制。
結論
多道次扁線軋延是透過可控變形,將圓線或其他原料加工成精密扁斷面的製程。
製程成敗取決於以下條件的平衡:
‑ 總壓下率
‑ 單道次壓下率
‑ 道次順序
‑ 材料變形特性
‑ 軋輥幾何
‑ 張力控制
‑ 線上量測
針對高強度彈簧鋼與其他精密材料,適當分配各道次變形,可改善金屬流動、尺寸穩定性與製程可靠度。
目標並非只求快速壓薄線材。
核心是在每一個製程階段管控變形,取得符合需求的成品幾何。
Sky Bluer Environmental Technology Co., Ltd. (CRM) 提供客製精密軋機與扁線整廠解決方案,整合製程工程、精密模具、張力控制、線上量測與自動化。
從圓線到精密扁線,每一個道次都很重要。