溝槽銅帶是一種在扁平金屬材料上加工出溝槽、凹部或定位結構的特殊型材。與一般將金屬線材軋製成扁平形狀的製程相比,要穩定製造這類具有特定截面結構的產品,對加工精度及製程控制有更高的要求。
溝槽銅帶軋延必須同時控制溝槽深度、溝槽位置、帶材寬度、剩餘厚度及表面品質,才能維持成品截面的一致性。
本文將從材料選擇、精密異型軋延原理、軋延道次設計、品質檢測及設備選型等方面,說明銅與銅合金溝槽帶材的主要製造考量。
1. 什麼是溝槽銅帶?
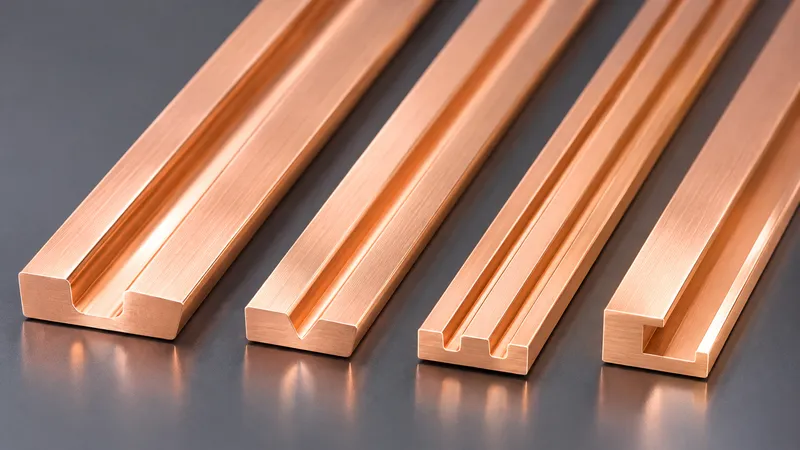
溝槽銅帶是指在扁平或矩形金屬材料表面,依照設計要求形成特定凹槽的產品。這些溝槽通常沿著帶材的長度方向延伸。
常見的截面形式包括 U 型槽、V 型槽、矩形槽,以及具有台階、凸肩或非對稱結構的客製化異型截面。
可能的應用包括電氣接點零組件、定位結構及特殊導電組件。實際是否適用於特定用途,仍須由零組件設計人員進行確認。
當溝槽需要與其他零件配合時,尺寸穩定性及邊緣品質可能與材料的導電性能同樣重要。
溝槽銅帶軋延與使用帶槽軋輥生產一般扁線並不相同。 溝槽銅帶的特點在於,最終成品本身必須具有符合指定尺寸與公差的凹槽結構。
因此,在規劃製程之前,必須取得完整的產品截面圖。
2. 銅材牌號與銅合金的軋延特性
材料的選擇會影響軋延力、塑性變形能力,以及最終溝槽形狀的精度。
| 材料 | 異型軋延的主要考量 |
|---|---|
| C11000(Cu-ETP) | 具有高導電性,需確認材料調質狀態及成形要求 |
| C10200(Cu-OF) | 無氧銅,需確認材料規格及加工製程 |
| C10100(Cu-OFE) | 高純度無氧銅,適用於具有特定材料要求的應用 |
| CuCrZr 或 CuNiSi 合金 | 強度較高的銅合金,需評估軋延力、材料狀態及熱處理條件 |
| 磷青銅 | 加工硬化與成形特性不同,建議透過試軋確認溝槽成形的可行性 |
金屬在冷加工過程中會產生加工硬化,部分銅合金的硬化現象尤其明顯。
適用於軟質銅材的軋延道次,不一定能直接套用在高強度銅合金上。若未適當調整,可能造成模具負荷過大或材料損傷。
中間退火有時能改善後續加工性,但也必須評估退火對最終材料性質的影響。
對於析出硬化型銅合金,設定各道次壓下量之前,應先確認原材料的熱處理狀態。
相關銅合金材料特性可參考 Copper Development Association 銅合金資料庫,並搭配供應商提供的材料證明文件進行確認。
3. 溝槽幾何設計:需要明確指定哪些尺寸?
溝槽銅帶的技術圖面不能只標示溝槽的公稱深度,還必須完整定義截面形狀。
| 截面參數 | 重要性 |
|---|---|
| 帶材寬度與總厚度 | 決定材料的外形尺寸與最終截面 |
| 溝槽寬度與深度 | 定義產品主要的功能性結構 |
| 溝槽位置與間距 | 影響與其他零件的配合,以及多條溝槽之間的位置精度 |
| 溝底與轉角半徑 | 影響金屬流動、應力集中及軋輥加工 |
| 最小剩餘厚度 | 避免溝槽下方材料過度減薄 |
| 溝槽至邊緣的距離與平面度 | 影響材料導引、搬運及後續組裝 |
轉角過於尖銳的溝槽,可能難以直接透過軋延成形。
因此,在製作成形軋輥之前,應先確認可實現的轉角半徑。如果產品具有多條溝槽,也必須評估各溝槽之間的最小間距。
此外,應明確指定溝槽位置的量測基準,例如以帶材邊緣或中心線作為基準。
不同的基準設定,會影響後續尺寸檢測方式及導引裝置的設計。
工程建議: 請提供完整標註尺寸、公差及幾何基準的截面圖。僅憑產品照片,通常不足以進行可靠的製程與設備評估。
4. 精密異型軋延的工作原理
異型軋延機透過具有特殊輪廓的成形軋輥,將金屬材料加工成指定的截面形狀。
軋輥表面的凸起結構會對材料施加壓力,使金屬產生塑性變形及局部流動,進而形成所需的溝槽。
典型的製造流程如下:
銅桿或銅帶原料 → 伸線/預軋延(視需求)→ 多道次異型軋延 → 邊緣修整 → 清洗/退火(視需求)→ 截面檢測 → 收捲或定尺裁切
對於較深的溝槽或強度較高的銅合金,可能需要採用多道次軋延,以降低局部變形量、軋輥負荷及材料缺陷的風險。
與切削加工不同,軋延主要是透過塑性變形重新分配金屬材料,而不是將材料去除。
因此,材料流動可能改變帶材的外部寬度及溝槽周圍的表面形狀。
橫向展寬、彈性回復、帶材張力及軋輥撓曲,都可能使實際成品截面與軋輥設計輪廓產生差異。
必要時,應透過試軋及後續調整來改善成形結果。
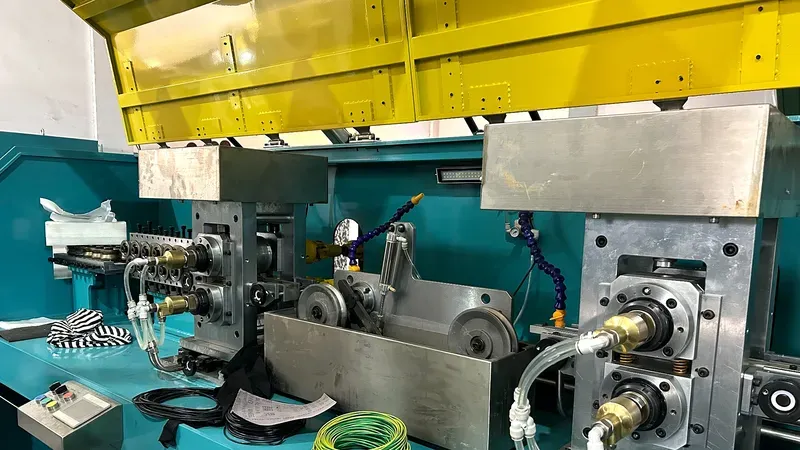
精密扁線軋延機可作為部分特殊截面加工專案的設備評估起點。
不過,溝槽截面通常需要專用成形軋輥,並進行事前的技術可行性評估。
並非所有軋延機都適合加工各種類型的異型截面。
5. 溝槽銅帶軋延的關鍵製程控制
軋延道次設計與金屬流動
所需的塑性變形量應合理分配至不同的軋延道次。
設計時必須考慮材料位移、橫向展寬、剩餘厚度,以及溝槽周圍平坦區域的形狀。
對於非對稱溝槽,還可能需要特殊導引機構,以降低軋延過程中側向作用力造成的偏移。
對中、張力與輥縫控制
入口導引裝置的主要作用,是讓帶材在軋延過程中維持正確位置。
如果進料對中不良,溝槽可能偏離設計位置。
輥縫(Roll Gap)會影響材料厚度及溝槽的成形程度。
此外,張力不穩定也可能造成產品沿長度方向出現尺寸波動。
表面保護與軋輥狀態
軋輥磨耗、導引裝置髒污,或不適當的材料搬運方式,都可能在銅材表面留下刮痕。
應依實際製程條件選擇適合的潤滑方式,並定期檢查軋輥的磨耗狀態。
軋輥輪廓的變化,可能進一步影響溝槽寬度及轉角半徑。
若想進一步了解不同金屬成形製程的差異,可參考我們的文章:矩形銅導體製造:扁線軋延機與伸線機的比較。
6. 尺寸公差與品質檢測
溝槽銅帶的品質檢測不應只確認外部尺寸,而應涵蓋整個截面。
主要檢測項目包括溝槽深度、溝槽寬度、相對基準的位置、溝底半徑、平面度及剩餘厚度。
可使用光學式輪廓量測設備、經校正的量規,或透過截面取樣進行檢測。
由於銅材表面具有較高反射性,使用光學量測方法時,應透過標準樣品確認測量結果的可靠性。
正式生產之前,應先明確訂定檢測頻率及驗收標準。
若只有公稱尺寸而沒有對應的公差要求,便無法充分評估製程是否具備穩定達到規格的能力。
建議在設備啟動階段及穩定生產階段,分別進行樣品檢測。
記錄材料批次、軋輥設定、運轉速度及量測結果,有助於追蹤製程變化並及早發現尺寸偏移。
7. 常見軋延缺陷與改善方法
| 問題 | 可能原因 | 建議檢查項目 |
|---|---|---|
| 溝槽深度不足 | 壓下量不足或工具撓曲 | 檢查輥縫、軋延負荷及道次安排 |
| 溝槽位置偏移 | 入口對中不良或帶材橫向移動 | 檢查導引裝置及材料運行軌跡 |
| 帶材寬度不穩定 | 橫向金屬流動控制不足 | 檢討道次設計及進料尺寸 |
| 邊緣產生裂紋 | 局部變形過大或材料調質狀態不適合 | 確認合金狀態及每道次壓下量 |
| 表面刮傷或毛邊 | 工具磨耗、導引裝置髒污或搬運接觸 | 檢查並清潔接觸表面 |
| 溝槽形狀沿長度方向變化 | 張力波動、軋輥磨耗或設定不穩定 | 比對尺寸量測趨勢與設備運轉數據 |
裸銅帶材的尺寸檢測,應與最終組件的導電性能、接合品質、疲勞特性及使用溫度驗證分開進行。
8. 選擇溝槽銅帶軋延設備需要提供哪些資訊?
為了評估設備配置並準備技術及商業報價,建議提供以下資訊:銅材牌號與調質狀態、原料尺寸、成品截面圖、溝槽尺寸公差、表面品質要求,以及預期產能(kg/h 或噸/月)。
同時,也應確認成品是採用收捲方式,還是依指定長度裁切。
若後續還有其他成形製程,或對退火條件有所限制,也應在設備規劃初期提出。
如果產品後續需要進行塗覆或絕緣處理,應提前定義表面清潔度要求。
相關表面處理資訊可參考:銅扁線在漆包與紙絕緣加工前的準備方法。
不過,具有特殊溝槽的型材,可能需要與一般扁線不同的製程及表面規格。
溝槽銅帶軋延常見問題(FAQ)
所有溝槽形狀都可以透過軋延製造嗎?
不一定。
對於非常狹窄、深度較大、轉角尖銳或形狀複雜的溝槽,可能需要修改截面設計、採用分階段成形,或搭配切削加工。
只需要一道次就能完成溝槽成形嗎?
取決於溝槽深度、材料調質狀態及所需的塑性變形量。
部分產品需要透過多道次軋延,逐步形成最終截面。
純銅與銅合金可以使用相同的成形軋輥嗎?
不一定。
不同材料的強度、加工硬化特性及彈性回復程度可能有所差異,因此可能需要調整製程參數,或使用不同的成形工具。
結論
要穩定進行溝槽銅帶精密軋延,必須整合材料選擇、截面設計、軋延道次規劃及品質控制。
除了溝槽本身必須符合設計要求,整個帶材截面的尺寸與品質也應達到指定標準。
Sky Bluer Environmental Technology Co., Ltd. (CRM Rolling Mills) 專注於扁平、矩形及特殊截面金屬線材的客製化軋延設備設計與製造。我們可依據客戶提供的技術圖面及生產需求,評估特殊截面的加工可行性。
正在規劃溝槽銅帶或銅合金帶材的生產專案嗎? 歡迎提供材料牌號、原料尺寸、產品截面圖、尺寸公差及目標產能。
我們的工程團隊將根據您的實際需求進行技術評估,協助確認適合的精密軋延設備配置與製程方案。