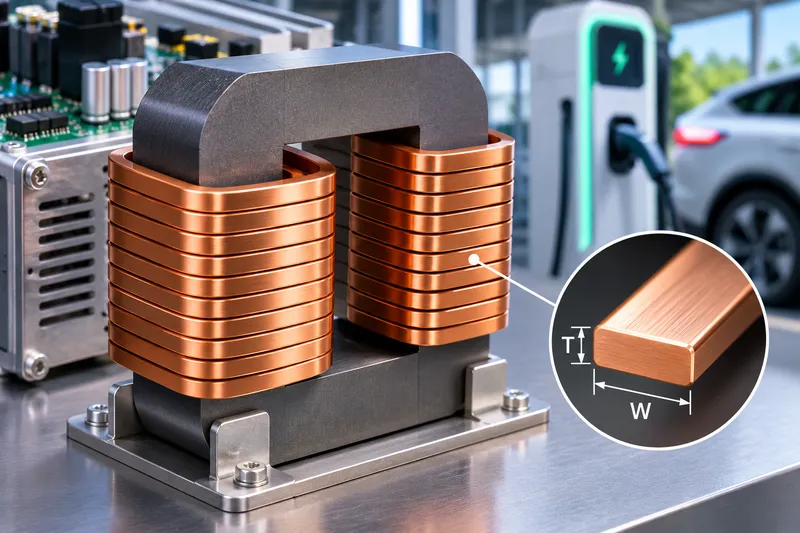
電動車(EV)充電系統需要透過磁性元件來控制電流、濾除電氣雜訊,並實現高效率的電力轉換。這些系統所使用的電感元件,必須符合嚴格的電氣、熱性能及機械性能要求。
矩形銅線(扁平銅線)是部分電動車充電電感可採用的導體形式之一。其明確的寬度與厚度有助於控制繞組排列,並支援緊湊型元件設計。然而,僅憑導體的幾何形狀,並不能保證降低電氣損耗或提高效率。
本文將介紹矩形銅導體在電動車充電系統中的應用、如何制定導體技術規格,以及精密扁線軋製技術對可靠電感製造的重要性。
1. 矩形銅線在電動車充電系統中有哪些應用?
電動車充電設備會依據不同的電力轉換架構,使用各種類型的磁性元件。
常見應用包括:
- 車載充電器(OBC): 用於交流轉直流(AC/DC)轉換過程中的功率因數校正電感(PFC電感)及其他磁性元件。
- 直流快速充電設備: 高功率轉換級中的濾波電感及相關磁性元件。
- DC/DC轉換器: 用於調節電流及支援電壓轉換的電感元件。
- 諧振式電力轉換器: 針對特定切換頻率與運作條件設計的電感元件。
當導體排列方式、繞組幾何形狀及可用空間具有特定要求時,矩形銅線可能是值得考慮的導體選擇。
電動車無線充電線圈則屬於另一種應用。由於其高頻運作特性,通常更適合採用多股導線或利茲線(Litz Wire)。
因此,在未進行電磁分析之前,不應直接認定實心矩形銅線適合用於無線充電線圈。
2. 導體幾何形狀如何影響電感性能?
寬度、厚度與截面積
矩形銅導體主要由寬度(W)、厚度(T)及角部圓角半徑(r)來定義。
例如,一條尺寸為4.00 × 1.50 mm的矩形銅線,其名義矩形截面積為:
A = W × T = 4.00 × 1.50 = 6.00 mm²
此計算假設導體四角均為直角。若角部經過倒圓處理,實際銅材截面積會略微減少。
截面積會影響導體的直流電阻,而導體尺寸及排列方向則會影響繞組配置與交流電流分布。
在導體長度相同的情況下,增加銅材截面積有助於降低直流電阻,但也會增加材料用量,並可能提高彎曲加工的難度。
高切換頻率下的交流損耗
電動車充電系統中的電力轉換器,經常在集膚效應與鄰近效應不可忽略的切換頻率下運作。
集膚效應(Skin Effect)是指交流電流傾向集中在導體表面附近的現象。
鄰近效應(Proximity Effect)則是相鄰導體所產生的磁場,使導體內部電流分布發生改變的現象。
對於溫度約20°C的銅材,在100 kHz頻率下,集膚深度約為0.21 mm。
這說明厚度較大的實心導體,其交流電阻可能明顯高於根據直流電阻所預期的數值。
矩形導體在某些應用中可能具有優勢,但並不代表其性能一定優於圓線、銅箔或利茲線。
工程師在選擇導體時,應綜合評估工作頻率、諧波成分、繞組方向、磁場分布及熱性能。
3. 銅材與絕緣要求
銅材牌號的選擇
電氣導體常見的銅材牌號包括:
| 銅材牌號 | 材料代號 | 主要特性 |
|---|---|---|
| C11000 | Cu-ETP | 具有高導電率的電解韌銅 |
| C10200 | Cu-OF | 適用於具有特定材料要求之應用的無氧銅 |
| C10100 | Cu-OFE | 適用於電子相關應用的高純度無氧銅 |
材料選擇應考慮導電率、機械性能、加工條件、材料供應情況及適用標準。
當導體需要以較小的彎曲半徑進行加工時,材料的調質狀態尤其重要。
軋製過程中若產生過度加工硬化,可能降低材料的成形性,並增加邊緣開裂的風險。
絕緣與角部圓角半徑
電感繞組必須具備適當的電氣絕緣性能。
依據設計要求,矩形銅導體可採用漆包絕緣、絕緣膠帶、絕緣紙或其他經過驗證的絕緣系統。
過於尖銳的角部及表面缺陷,可能在繞線過程中損傷絕緣層。
適當控制角部圓角半徑,有助於降低局部機械應力集中。
絕緣技術規格應明確規定介電強度、絕緣層厚度、耐熱等級及可接受的損傷限制。
如需進一步了解相關加工要求,可參閱如何為漆包與紙包絕緣製程準備扁平銅線。
4. 電動車充電電感用矩形銅線的製造流程
典型的製造流程如下:
銅桿或圓銅線 → 拉線(視需要)→ 多道次軋製 → 邊緣精整 → 退火/清潔(視需要)→ 絕緣處理 → 電感繞線 → 最終檢驗
實際製程取決於導體尺寸、材料狀態及絕緣要求。
精密扁線軋製
精密扁線軋機可將適當的銅材原料加工成尺寸與表面品質受到控制的裸矩形銅導體。
重要的軋製參數包括:
- 軋輥間隙: 控制厚度壓下量,並影響導體尺寸的一致性。
- 軋製道次安排: 將材料變形量合理分配至各個軋製道次。
- 線材導引: 維持導體對中,減少橫向偏移。
- 張力控制: 確保各加工階段之間的線材穩定輸送。
- 軋輥表面粗糙度與精整品質: 影響導體表面狀態及可能產生的表面缺陷。
軋製過程中,厚度減少也可能造成材料向橫向展寬。
因此,寬度與厚度應作為相互關聯的參數進行控制,而不是完全獨立調整。
軋製設備生產的是尚未絕緣的裸銅導體,而非完整的絕緣電感元件。
後續的絕緣處理、繞線、磁芯組裝及電氣測試,均需要其他設備與製程。
5. 訂購矩形銅線時應確認的主要技術規格
電感製造商應在選擇生產製程之前,先明確定義導體要求。
| 參數 | 需要提供的資訊 |
|---|---|
| 銅材 | 銅材牌號及所需材料狀態 |
| 導體尺寸 | 目標寬度 × 厚度 |
| 尺寸公差 | 寬度與厚度的允許偏差 |
| 角部圓角半徑 | 目標半徑及允許變動範圍 |
| 表面品質 | 刮傷、毛邊及污染物的允許標準 |
| 絕緣 | 絕緣類型、厚度及介電性能要求 |
| 成形性 | 最小繞線半徑及彎曲方向 |
| 生產能力 | 所需產量,以kg/h或噸/月表示 |
尺寸公差必須符合實際應用要求及製造製程的能力。
適用於某一導體尺寸的公差,不應直接套用至其他尺寸。
若需要比較不同製造方法,可參閱矩形銅導體製造:扁線軋機與拉線機的比較。
6. 電感用矩形銅線的品質控制
穩定的導體品質是確保繞線製程重複性及絕緣可靠性的關鍵。
建議在導體進料檢驗時,進行尺寸測量、角部圓角半徑確認、表面檢查及機械性能評估。
雷射測量系統可支援連續性的尺寸監控。
適當的輪廓量測設備則可用於確認導體的實際截面幾何形狀。
完成繞線後,可能還需要進行以下驗證:
- 直流電阻測量
- 在代表性工作條件下評估交流損耗
- 絕緣完整性檢查與耐電壓測試
- 溫升測試
- 視需要進行機械測試及熱循環測試
上述測試分別用於評估元件的不同性能。
僅憑導體的尺寸精度,無法證明完成的電感元件符合實際應用的電氣要求。
7. 常見製造問題與改善方法
| 問題 | 可能原因 | 建議改善措施 |
|---|---|---|
| 導體厚度不一致 | 軋輥間隙不穩定或軋製條件波動 | 檢查軋輥調整及製程穩定性 |
| 寬度偏差 | 橫向展寬未受到有效控制或導引不良 | 檢討各道次壓下量及線材對中情況 |
| 繞線時邊緣開裂 | 過度加工硬化或彎曲半徑過小 | 檢查材料調質狀態及彎曲要求 |
| 絕緣層損傷 | 毛邊、尖銳角部或表面缺陷 | 改善邊緣精整及表面檢驗 |
| 交流損耗過高 | 導體幾何形狀或繞組配置不適當 | 重新評估頻率相關損耗及導體選擇 |
| 局部過熱 | 電流分布不均或冷卻不足 | 檢查電磁設計及熱設計 |
進行問題分析時,必須區分導體製造過程所產生的缺陷,以及電感設計或繞線條件所造成的問題。
8. 常見問題(FAQ)
矩形銅線一定比圓銅線更適合電動車充電電感嗎?
不一定。
矩形銅線可能在空間利用率及繞組排列方面具有優勢,但實際電氣性能仍取決於工作頻率、導體尺寸、磁場分布及冷卻條件。
矩形銅線可以用於高頻應用嗎?
可以,但必須經過適當的工程設計與驗證。
設計時應評估集膚效應及鄰近效應。
在某些應用中,利茲線、銅箔或其他繞組配置可能具有較低的交流損耗。
扁線軋機可以直接製造完整的電動車充電電感嗎?
不可以。
扁線軋機主要用於生產尚未絕緣的矩形銅導體。
絕緣處理、繞線、磁芯組裝及最終測試,屬於不同的製造階段。
結論
當導體的幾何形狀、材料特性、絕緣性能及電氣特性符合實際應用要求時,矩形銅線可以成為部分電動車充電電感的適當導體選擇。
可靠的生產始於穩定的導體尺寸控制、均勻的角部圓角,以及符合要求的表面品質。
Sky Bluer Environmental Technology Co., Ltd. 專注於製造精密軋製設備,用於生產尚未絕緣的矩形銅導體,而非完整的電動車充電電感成品。
如果您正在規劃矩形銅線生產專案,歡迎提供銅材牌號、進料尺寸、目標寬度 × 厚度、角部圓角半徑、尺寸公差及所需生產能力。
我們的工程技術團隊可根據您的生產需求進行評估,並提供適合的精密扁線軋製解決方案。