在矩形銅線的生產過程中,僅符合寬度與厚度公差要求並不足夠。即使導體平坦表面的尺寸符合規格,其邊角仍可能過於尖銳、過度圓滑,或出現左右兩側圓角半徑不一致的情況。
這些缺陷可能影響絕緣品質、銅導體的截面積,以及變壓器和馬達用導體後續的成形加工。
要穩定控制矩形銅線的邊角圓弧半徑,必須具備明確的截面輪廓、適當的成形工具、穩定的軋延條件,以及直接針對截面輪廓進行的檢測,而不是反覆調整軋輥間隙。
什麼是矩形銅線的邊角圓弧半徑?
邊緣圓角半徑,更精確地說是角部圓弧半徑(R角),是指矩形導體兩個相鄰表面之間的弧形過渡部分。
技術圖面可能指定 R0.30 mm,並同時標示允收公差;必要時,也會進一步規定圓角的輪廓形狀。
在線材壓扁過程中自然形成的圓角,不一定是標準的圓弧。因此,即使寬度與厚度符合公差要求,仍應檢查全部四個角部。
對於四個角部均具有相同圓弧半徑的理想矩形導體,其銅材截面積可依下列公式計算:
A = wt − (4 − π)R²
其中:
- w: 導體總寬度。
- t: 導體總厚度。
- R: 角部圓弧半徑。
所有尺寸均以毫米(mm)為單位。
此公式不適用於不規則邊緣或倒角輪廓,但可用來說明圓角半徑的變化如何影響銅導體的截面積。
如需進一步瞭解導體尺寸與製造流程,請參閱裸矩形銅線:種類、應用與製造製程。
為什麼邊角圓弧半徑對電氣導體如此重要?
絕緣性能。 尖銳的邊角、毛邊及不平順的輪廓過渡,可能在漆包、絕緣紙包覆及繞線過程中增加漆膜或絕緣紙受損的風險。適當的圓角處理有助於降低此風險,但絕緣性能仍須透過相關測試加以確認。
繞組幾何形狀。 不一致的圓角可能影響絕緣導體之間的排列與貼合程度,尤其是在排列緊密的變壓器繞組,以及需要進一步成形的馬達導體中。受控且一致的圓角半徑,有助於維持後續加工過程中的截面形狀穩定性。
電氣設計。 在導體總寬度與總厚度固定的情況下,過大的圓角半徑會減少實際銅材截面積。當導體電阻或繞組填充率的計算對截面幾何形狀較為敏感時,工程人員應評估實際的銅材截面積。
在進行變壓器繞組用紙包絕緣扁銅線加工之前,尤其需要考量上述因素。
精密軋延過程中,邊角圓弧半徑如何形成?
典型的生產流程如下:
圓銅線 → 伸線 → 扁平軋延 → 邊角成形 → 最終定徑 → 檢驗 → 收線
為達到所需的機械性能,可依產品規格在適當的製程階段加入退火處理。實際的製程順序取決於產品要求。
在初始壓扁階段,旋轉的軋輥使銅線厚度減少,同時銅材沿縱向與橫向產生塑性流動。
中間軋延階段則逐步形成所需的寬度與厚度。
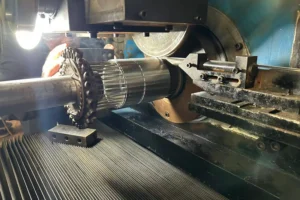
當產品要求特定的圓角半徑時,必須使用專用的邊角成形工具,在最終定徑之前形成指定的角部輪廓。
| 生產階段 | 主要功能 | 圓角半徑控制重點 |
|---|---|---|
| 初始壓扁 | 將圓線加工為扁平輪廓 | 避免材料不受控制地向兩側展寬 |
| 中間軋延 | 逐步形成所需寬度與厚度 | 維持對稱的塑性變形 |
| 邊角成形 | 形成指定的角部輪廓 | 確保成形工具符合導體幾何形狀 |
| 最終定徑 | 穩定成品尺寸 | 保持已形成的圓角輪廓 |
關鍵在於:一般軋延設備的軋輥間隙調整,主要影響的是線材厚度。
如果圓角輪廓不正確的真正原因在於成形工具、線材位置或各道次的變形安排,單靠調整軋輥間隙,並無法可靠地解決問題。
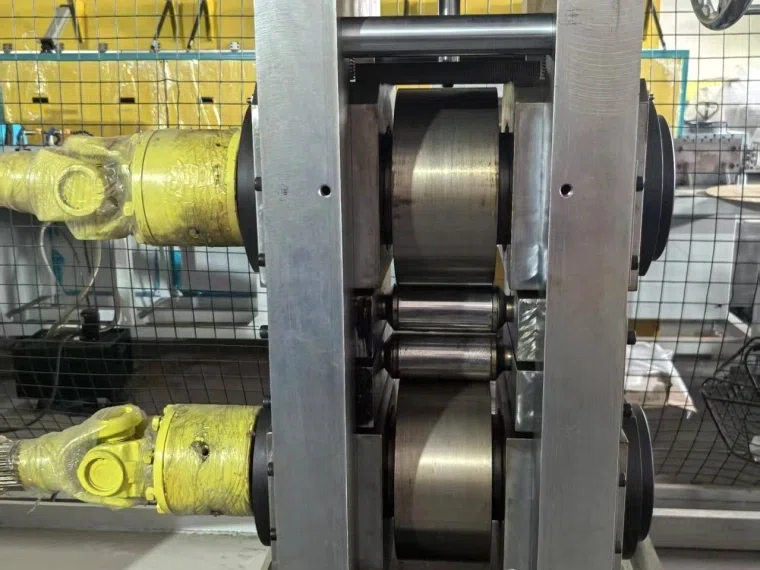
影響邊角圓弧半徑一致性的五大因素
軋輥輪廓與對中精度
軋輥輪廓磨損、安裝位置偏移、旋轉偏擺或軋輥表面損傷,都可能造成左右角部不對稱。
工具上加工的標稱圓角半徑,不一定等於成品實際測得的半徑,因為金屬塑性流動與彈性回復同樣會影響最終結果。
每道次的壓下量
過大的壓下量可能增加材料向兩側展寬的程度,並使已成形的圓角產生變形。
每道次的壓下量應根據入料尺寸、銅材狀態、工具配置及目標截面形狀進行設定。
如果前段製程的材料變形已經不穩定,通常無法僅靠最後一道次可靠地修正。
銅材牌號與機械狀態
電氣導體常用的銅材包括電解韌銅 Cu-ETP(C11000),以及 C10200 等無氧銅。
退火銅與加工硬化銅在承受軋延負荷時,會呈現不同的變形行為。
入料硬度的差異可能改變角部的成形輪廓。
張力控制與線材導引
入線端或出線端的張力不穩定,可能影響軋延條件及尺寸的重複精度。
若線材未正確對中,兩側邊緣可能承受不同的負荷,導致左右圓角半徑不一致。
因此,應優先檢查導線裝置、線材運行位置及驅動系統的同步狀態。
潤滑、溫度與工具磨損
摩擦條件與軋輥溫度會影響材料的塑性流動。
潤滑不均、污染物或工具逐漸磨損,都可能使圓角半徑在長時間連續生產過程中逐漸偏移。
應保持工具清潔,並定期檢查其磨損狀況。
控制邊角圓弧半徑的實用方法
1. 從完整的技術圖面開始。
確認銅材牌號、入料線徑、成品寬度與厚度、指定的圓角半徑及公差、表面品質要求,以及後續的絕緣或成形製程。
同時,應明確規定四個角部是否都必須符合相同的圓角半徑要求。
2. 驗證成形設備的設定。
檢查工具輪廓、安裝對中、線材置中情況,以及軋延與邊角成形的製程順序。
在具有代表性的實際操作條件下進行試生產。
取樣測量不應只在最終收線端進行,也應在最可能產生缺陷的製程階段之後進行檢查。
3. 每次只調整一項可能的原因。
如果相對兩側的角部半徑不同,應先檢查線材對中與工具對位。
如果四個角部的圓角半徑都過大,則應檢查工具輪廓及壓下條件。
記錄每次調整內容、調整後的截面輪廓,以及可維持穩定生產的設備參數。
4. 驗證生產的重複性。
在開機時、工具更換後,以及持續生產期間定期取樣檢驗。
在可行的情況下,應包含試產線捲起始段與末端的樣品。
驗收標準應涵蓋角部幾何形狀、寬度、厚度、表面狀況,以及沿線材長度方向的一致性。
邊角圓弧半徑的測量與品質驗證
線上雷射寬度與厚度測量系統,可有效偵測尺寸偏移,但無法單獨確認角部圓弧半徑。
要準確測量圓角半徑,必須取得導體實際的截面輪廓。
適用的測量方法包括:
- 使用經校正的光學顯微鏡進行測量。
- 使用輪廓投影機進行檢測。
- 使用光學式輪廓量測系統。
對於設計為圓弧形狀的角部,檢驗程序應明確規定用於半徑擬合的輪廓測量點,以及如何評估圓弧與平坦表面之間的過渡情況。
製備樣品時,應避免軟質銅材受到擠壓或變形,以免影響測量結果。
如果感測系統具備足夠的解析度,可以辨識角部的幾何輪廓,也可考慮採用線上輪廓測量。
不過,要實現圓角半徑的閉迴路自動修正,除了測量系統之外,還必須具備可受控調整的邊角成形機構。
自動調整寬度與厚度,並不等同於具備圓角半徑的自動控制功能。
品質檢驗應依據適用的產品標準及客戶技術圖面執行,因為不同類型導體的公差要求可能不同。
常見的邊角圓弧半徑問題與解決方法
| 發現的問題 | 應檢查的可能原因 | 建議處理方式 |
|---|---|---|
| 四個角部都過於尖銳 | 邊角成形不足或工具輪廓不正確 | 檢查成形工具的幾何形狀及接觸狀態 |
| 圓角半徑過大 | 邊角變形過度或工具不適用 | 檢討成形輪廓及各道次的壓下安排 |
| 左右角部半徑不同 | 線材進料偏心或軋輥對位不良 | 重新將線材對中,並檢查軋輥對位 |
| 同一線捲沿長度方向的半徑發生變化 | 張力波動、材料不一致或工具升溫 | 分析製程參數變化,並檢查入料線材 |
| 出現毛邊或翻捲邊緣 | 工具損傷或局部變形過大 | 檢查接觸表面並調整成形條件 |
| 角部附近出現刮痕 | 導線裝置磨損或軋輥受到污染 | 清潔或更換受影響的零組件 |
在未確認原因之前,任意提高軋延壓力,可能使其他角部的形狀或表面品質進一步惡化。
如何選擇能夠控制圓角半徑的軋延機?
傳統二輥式軋延機(2-Hi)適合用於線材壓扁加工,但若需要精確指定的圓角半徑,可能必須增加專用的邊角圓弧成形製程。
當導體截面幾何形狀有特殊要求時,也可以考慮多輥式成形設備或專用輪廓工具。
設備選型應以成品的實際幾何要求,以及經過驗證的設備加工能力為依據。
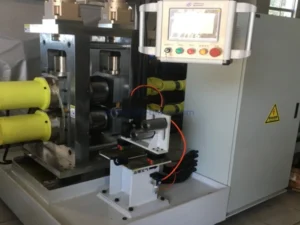
根據已公布的技術規格,CRM 變壓器用精密扁線軋延機採用兩組二輥式軋延機架(2-Hi),後段配置主動式邊角圓弧成形軋延單元。
生產線同時整合張力控制、潤滑與冷卻、尺寸測量,以及收線設備。
| CRM 公布的設備參數 | 技術規格 |
|---|---|
| 入料圓線直徑 | 1.0–6.0 mm |
| 成品寬度/厚度 | 0.6–10 mm/0.4–6 mm |
| 寬度公差/厚度公差 | ±0.01 mm/±0.005 mm |
| 可調整的角部圓弧半徑 | R0.05–1.0 mm |
| 設計速度 | 180 m/min |
上述數值為製造商公布的設備技術規格,並不代表所有導體尺寸與圓角半徑的組合,都能同時達到全部性能指標。
實際加工能力、可達成的公差、所需工具及生產速度,應依據客戶的材料規格與技術圖面,透過技術評估或試產測試進一步確認。
常見問題(FAQ)
矩形銅線的正確圓角半徑應該是多少?
沒有適用於所有矩形銅線的統一數值。
所需的圓角半徑取決於導體尺寸、絕緣設計、繞組要求及適用的產品標準。
應以客戶提供的截面圖為依據,並明確指定允收公差,而不是直接從設備的一般調整範圍中選擇圓角半徑。
二輥式軋延機(2-Hi)可以生產具有受控圓角半徑的矩形銅線嗎?
標準二輥式軋延機在壓扁線材時,可以自然形成帶有圓角的邊緣。
然而,如果需要嚴格控制的圓弧半徑,可能必須使用專用輪廓工具,或增加獨立的邊角成形工序。
是否可行,必須根據指定的產品尺寸與材料狀態進行驗證。
為什麼矩形銅線四個角部的圓角半徑會不同?
常見原因包括線材未正確對中、成形接觸不均、軋輥磨損,以及材料塑性流動不對稱。
建議優先檢查導體位置與工具狀態。
僅調整厚度,不一定能消除造成問題的根本原因。
線上雷射測量儀可以測量角部圓弧半徑嗎?
一般的寬度與厚度雷射測量儀,無法直接測得完整的角部輪廓。
圓角半徑的驗證需要適當的輪廓測量設備,可以採用離線測量,也可以使用經過適當配置的線上輪廓測量系統。
若要實現自動修正,還必須搭配可調整的成形機構。
向軋延機製造商提出設備評估時,應提供哪些資料?
應提供銅材牌號與材料狀態、入料線徑、成品寬度與厚度、尺寸公差、指定的圓角半徑、截面圖、生產能力,以及收線要求。
此外,也應說明線材在軋延後是否需要進行漆包、絕緣紙包覆或進一步成形加工。
結論
矩形銅線圓角半徑的一致性,取決於受控的金屬塑性流動、適當的成形工具幾何形狀、穩定的生產條件,以及可靠的截面輪廓檢測。
寬度與厚度測量仍然不可或缺,但無法取代對導體四個角部進行的直接檢驗。
Sky Bluer Environmental Technology Co., Ltd. 提供適用於銅及鋁導體生產的 CRM 精密軋延設備。
如果您正在規劃矩形銅線生產專案,歡迎提供材料牌號、入料尺寸、成品截面圖、指定的角部圓弧半徑、尺寸公差及所需產能。
我們的工程團隊將根據這些資訊,評估符合您生產需求的軋延設備配置。