扁平漆包線生產線的規格制定,應以最終成品導體的要求為依據,而非僅考量軋延機的最高運轉速度。銅材等級、裸導體尺寸、邊角圓弧半徑、絕緣漆膜厚度、機械性能及收線需求,都是選擇合適生產設備的重要因素。
矩形漆包銅線廣泛應用於馬達、變壓器及其他電氣設備。其緊湊的矩形截面有助於提高繞組空間利用率,但若邊角形狀不一致、表面受損或漆膜厚度不均,便可能影響後續加工品質。本指南將協助工程師與設備採購人員明確界定設備供應範圍,並建立可量測的驗收標準。
1. 從完整的導體設計圖面開始
| 規格項目 | 需提供的資訊 |
|---|---|
| 銅材 | 材料等級、進線材料的初始調質狀態,以及進線直徑或截面形狀 |
| 裸導體 | 寬度、厚度及各自的尺寸公差 |
| 邊角 | 要求的圓弧半徑及允許偏差 |
| 絕緣層 | 絕緣漆種類、絕緣等級、耐熱要求及成品尺寸 |
| 機械性能 | 硬度或伸長率要求 |
| 生產條件 | 目標產能、線盤尺寸及捲繞方式 |
例如,僅標示 5.00 × 2.00 mm 的標稱尺寸,無法判斷該數值是指裸銅導體,還是完成絕緣塗覆後的漆包線。因此,必須分別註明裸導體與絕緣後的尺寸,並確認適用的產品標準。
矩形導體的絕緣漆膜厚度不一定沿整個截面周圍均勻分布。不應假設寬面與邊角位置具有相同的塗層厚度。在設備設計開始之前,應先確認量測位置與驗收方法。
2. 選擇合適的成形製程
典型的生產流程如下:
銅桿 → 伸線 → 扁線軋延 → 邊角成形 → 精整定徑 → 退火與表面處理 → 漆包塗覆與固化 → 檢測與測試 → 收線
退火製程的實際配置位置,取決於材料狀態及生產線設計。並非所有專案都需要配置上述全部設備模組。
| 加工製程 | 主要適用情況 | 技術確認重點 |
|---|---|---|
| 伸線 → 軋延 | 在壓扁成形前,先縮小圓線直徑 | 伸線減面率與軋延道次安排 |
| 軋延搭配邊角成形 | 控制厚度、寬度及邊角形狀 | 材料橫向展寬與模具對位精度 |
| 異形伸線 | 透過模具製造特定截面形狀的線材 | 拉拔力、模具磨耗及邊角精度 |
如需進一步了解不同製程的差異,請參閱矩形銅導體製造:扁線軋延機與伸線機的比較。
3. 明確規範軋延精度與邊角幾何形狀
在二輥式軋延機(2-Hi)中,軋輥間隙主要決定線材的厚度。然而,寬度也受到金屬橫向流動的影響,因此單純縮小軋輥間隙,並無法獨立修正線材寬度。
採用多道次、適度壓下量的軋延方式,搭配穩定的進出線張力、精確的線材導引裝置,以及正確對位的軋輥,有助於維持尺寸的一致性與重複精度。
邊角圓弧半徑應列為獨立的品質要求。過於尖銳的邊角或毛邊可能影響絕緣漆膜的完整覆蓋;相反地,過度倒圓則會減少指定外形尺寸內的有效銅截面積。因此,部分產品可能需要額外配置專用的邊角成形製程。
此外,必須明確規定四個邊角的檢測方式。一般僅量測寬度與厚度的雷射測徑設備,無法完整確認邊角輪廓。
更多技術資訊請參閱如何控制矩形銅線生產中的邊角圓弧半徑。
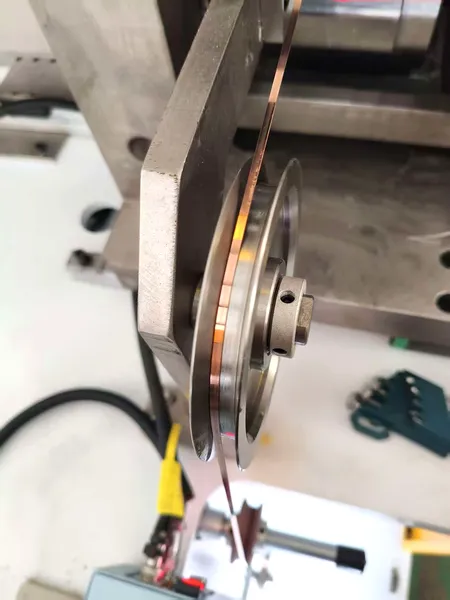
4. 依據銅材狀態設定退火條件
常見的導體材料包括電解韌銅 Cu-ETP(C11000),以及 C10200 等無氧銅。伸線與軋延過程會造成材料加工硬化,進而改變其延展性與成形所需的負荷。
與其假設所有導體都適用相同的退火條件,更合理的做法是明確規範成品所需的硬度或伸長率。
熱處理條件取決於材料的初始調質狀態、累積變形量、導體尺寸,以及後續彎曲加工需求。
對於用於髮夾式繞組(Hairpin Windings)的馬達導體,可透過具代表性的成形試驗,確認材料是否符合實際應用要求。
5. 將漆包製程明確列為獨立的設備供應範圍
精密軋延機主要用於製造裸矩形銅導體,並不代表設備本身已包含完整的漆包線生產系統。
漆包製程還需要搭配適當的清潔、塗漆、固化、檢測及線材輸送設備。
絕緣規格應明確定義絕緣漆的化學組成、絕緣等級、耐熱要求、成品外形尺寸、介電性能測試、塗層連續性、附著性及柔韌性。
IEC 60317-0-2 與適用的 NEMA MW 1000 要求,可作為制定技術規格的參考依據,但應確認所採用的標準版本及對應的產品類別。
| 絕緣品質控制項目 | 需確認的內容 |
|---|---|
| 漆膜厚度 | 成品寬度、厚度及邊角位置的漆膜覆蓋情況 |
| 固化品質 | 經確認的製程參數範圍及塗層狀態 |
| 電氣絕緣性能 | 雙方同意的測試方法及驗收限值 |
| 柔韌性 | 經規定變形後的絕緣層性能 |
僅憑絕緣漆所標示的耐熱等級,無法直接判定整個馬達或變壓器絕緣系統的實際性能。
6. 以整合式生產線的角度選擇設備
| 設備模組 | 主要選型問題 |
|---|---|
| 放線裝置與伸線機 | 是否能處理指定的進線直徑及原材料供應形式? |
| 軋延機與邊角成形設備 | 是否能達到各種指定截面形狀及尺寸公差? |
| 退火與清潔設備 | 是否能確保要求的銅材狀態及表面品質? |
| 漆包塗覆與固化設備 | 是否能對目標尺寸的導體形成均勻的絕緣塗層? |
| 檢測與收線設備 | 是否能有效檢出缺陷,並在不損傷線材的情況下完成收線? |
各設備模組之間的運轉速度與線材張力必須保持同步。
整條生產線的實際產能,取決於能夠穩定達到品質要求的最慢製程,而不是軋延機所標示的最高設計速度。
7. 正確解讀設備公開的技術規格
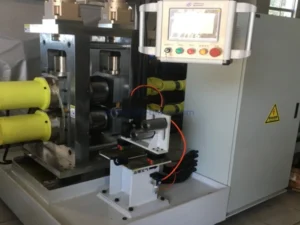
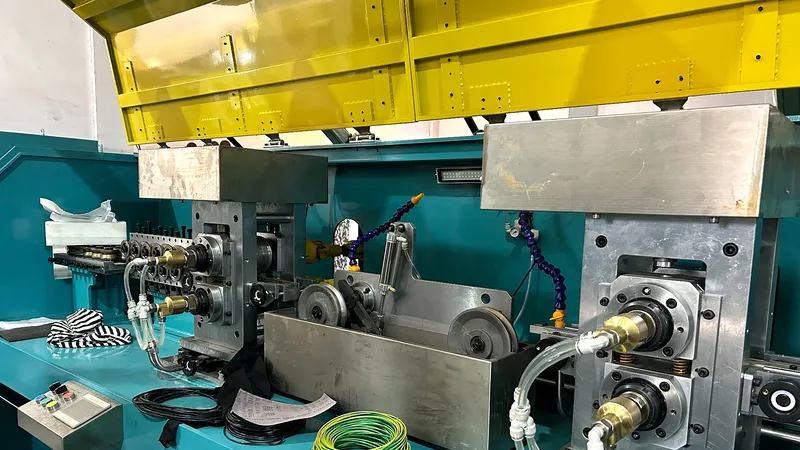
CRM 變壓器用精密扁線軋延機公開的技術參考數值如下:
| 技術參數 | 公開數值 |
|---|---|
| 圓線進線直徑 | 1.0–6.0 mm |
| 成品寬度/厚度 | 0.6–10 mm/0.4–6 mm |
| 寬度公差/厚度公差 | ±0.01 mm/±0.005 mm |
| 可調整邊角圓弧半徑 | R0.05–1.0 mm |
| 設計速度 | 180 m/min |
上述數值屬於軋延設備的技術規格,並非完整絕緣線生產線的性能參數。
此外,這些數值也不代表設備在所有線材尺寸、材料、邊角半徑及運轉速度下,都能同時達到相同的保證性能。
建議針對每一種目標成品尺寸,向設備供應商要求個別的技術確認。
8. 從整體製程分析並排除品質問題
| 異常現象 | 可能原因 | 改善措施 |
|---|---|---|
| 厚度偏移 | 軋輥間隙變動或工具磨耗 | 檢查軋輥並分析量測數據的變化趨勢 |
| 寬度不穩定 | 材料橫向展寬或線材張力不穩定 | 檢查軋延道次安排及驅動系統 |
| 邊角形狀不一致 | 線材進線偏心或設備對位不良 | 重新調整線材中心位置並檢查模具 |
| 表面刮傷 | 導引裝置、軋輥或伸線模具受到污染 | 清潔並檢查接觸表面 |
| 漆膜缺陷 | 表面污染或塗漆、固化條件異常 | 檢查表面處理及絕緣製程設定 |
| 線材斷裂 | 壓下量過大或材料延展性不足 | 檢查伸線負荷及材料狀態 |
若尚未確認異常原因,就直接調整運轉速度或軋延力,可能導致新的品質問題。
9. 建立生產能力與驗收標準
在設備採購時,應要求供應商提供符合品質規格的成品線材保證產量,而不只是以理論最高速度(m/min)作為產能依據。
實際產量會受到導體尺寸、絕緣製程、換線與換規格時間、設備稼動率及不良率等因素影響。
工廠驗收測試(Factory Acceptance Test,FAT)應使用雙方事先確認的銅材等級及具代表性的產品尺寸進行。
測試過程應記錄裸導體與絕緣後的尺寸、邊角輪廓、表面品質、電氣絕緣測試結果、穩定運轉速度、收線品質,以及在雙方約定的試產長度內所達到的產量。
同時,必須明確區分裸線軋延段的驗收測試,以及完整絕緣線生產線的驗收測試。
常見問題(FAQ)
一台軋延機可以生產多種客製化尺寸的扁線嗎?
在設備設計允許的加工範圍內,通常可以。
不過,不同尺寸可能需要更換軋輥、邊角成形工具,並重新設定軋延道次及張力參數。每一種目標截面都應個別確認其可行性。
生產精密扁線一定需要四輥式軋延機嗎?
不一定。
二輥式及其他軋延結構,應依據軋延負荷、機架剛性、導體幾何形狀,以及設備已驗證的公差控制能力進行評估。
寬度與厚度雷射測量設備可以量測邊角圓弧半徑嗎?
無法完整量測。
若要確認整個邊角輪廓,應使用適當的光學檢測系統或輪廓量測設備。
軋延機是否包含漆包設備?
只有在供應商明確將塗漆、固化及相關檢測設備列入供應範圍時,才代表包含漆包設備。
採購人員應如何比較不同製造商的設備報價?
應比較各尺寸的保證性能、供應設備模組、檢測方式、所需公用設施、FAT 驗收標準,以及符合規格的成品實際產能,而不應只比較設備標示的最高速度。
結論
可靠的客製化扁平漆包線生產線,必須從完整的導體設計圖面與明確的絕緣要求開始規劃。
成形、退火、塗覆、檢測及收線等製程,應視為相互關聯的整體生產系統進行設計。
Sky Bluer Environmental Technology Co., Ltd. 提供 CRM 品牌的精密軋延機及金屬線材加工設備。
歡迎提供您的銅材等級、進線尺寸、成品截面形狀、尺寸公差、邊角圓弧半徑、絕緣規格及目標產能。我們的工程團隊將依據實際需求,評估合適的軋延設備配置,以及各設備模組之間的整合與銜接方式。