選擇扁線壓延機或伸線機時,應考量原材料、成品截面形狀、尺寸公差及導線的最終應用,而不應僅以設備的額定速度作為判斷依據。
在壓延製程中,銅材通過旋轉的輥輪,利用壓縮力產生塑性變形;在伸線製程中,則透過拉伸力使材料通過模具,進而改變其截面形狀。兩種製程皆利用金屬塑性變形進行加工,但在成品輪廓的形成方式與控制原理上有所不同。
對於變壓器及電動馬達使用的矩形銅導線而言,這些差異會影響模具設計、角部圓角半徑、表面品質及連續生產的穩定性。
本文將比較兩種加工技術的工作原理、技術特性與適用條件,並說明如何選擇合適的設備,以及何時適合將伸線與壓延製程整合使用。
扁線壓延機與伸線機的主要差異
| 比較項目 | 扁線壓延機 | 伸線機 |
|---|---|---|
| 成形原理 | 透過旋轉輥輪之間的壓縮力使材料變形 | 利用拉伸力使材料通過成形模具 |
| 主要加工工具 | 平面輥輪或異形輥輪 | 圓線伸線模具或異形伸線模具 |
| 主要功能 | 將線材壓扁並加工成矩形截面 | 縮小線徑或加工異形線材 |
| 厚度控制 | 輥輪間隙、機架剛性、壓下量及線材張力 | 模具幾何形狀、模具磨耗及材料彈性回復 |
| 寬度控制 | 材料側向流動及邊緣成形工具 | 模具開口形狀及金屬流動 |
| 角部形狀控制 | 異形輥輪或獨立的角部圓角成形單元 | 專門設計的異形伸線模具 |
| 主要製程風險 | 寬度擴展不均、對位偏差及輥痕 | 伸線力過大、模具磨耗及表面刮傷 |
| 換線與調整 | 調整或更換輥輪及導引裝置 | 更換模具並調整伸線道次 |
兩種加工方式並不存在適用於所有產品的絕對精度優勢。實際可達到的尺寸精度取決於整條生產線的設備配置與製程控制能力。
扁線壓延機的工作原理
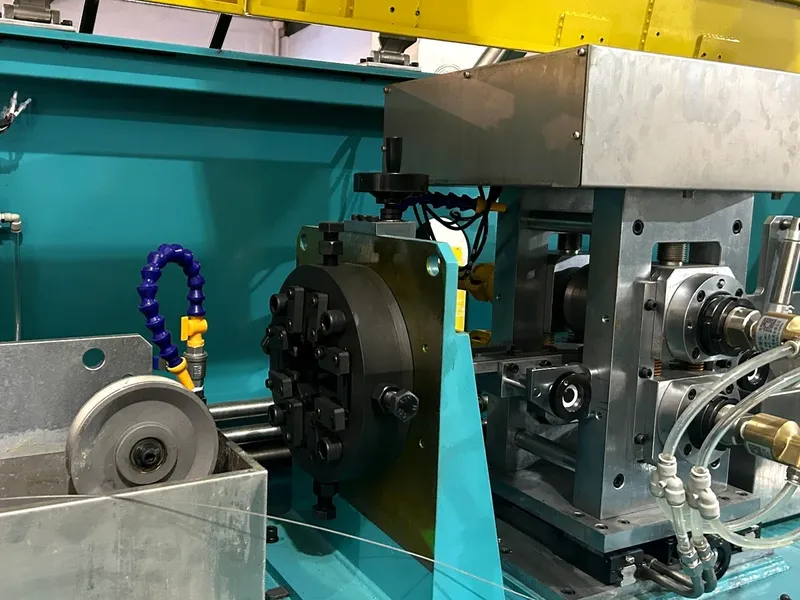
精密扁線壓延機透過多道次加工,逐步減少圓形銅線或預成形銅線的厚度。
隨著厚度減少,材料會沿長度方向延伸,也可能向寬度方向擴展。輥輪幾何形狀、每道次壓下量,以及入口與出口端的線材張力,都會影響最終截面形狀的一致性。
典型的生產流程如下:
圓形銅線 → 初步壓延 → 中間壓延 → 邊緣成形 → 最終定徑 → 品質檢測 → 收線
輥輪間隙、壓延道次與邊緣成形
在傳統的二輥式壓延機架(2-Hi)中,調整輥輪間隙主要用於控制線材厚度。
然而,成品寬度也受到材料側向流動的影響,因此並非單純縮小輥輪間隙就能有效控制寬度。若需要達到指定的角部圓角半徑,可能還必須配置額外的邊緣成形工具。
將總變形量分配至多個適當的壓延道次,有助於減少單一道次壓下量過大所造成的問題,例如寬度波動、邊緣不對稱及表面損傷。
壓延道次設計應依據材料狀態、目標截面形狀及所需壓延力進行調整。
此外,線材導引與驅動系統的同步控制也相當重要。如果線材未沿輥輪中心位置進入,即使厚度符合公差要求,左右角部的圓角半徑仍可能出現差異。
伸線機如何加工銅線?
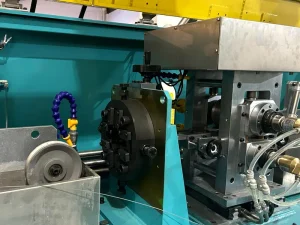
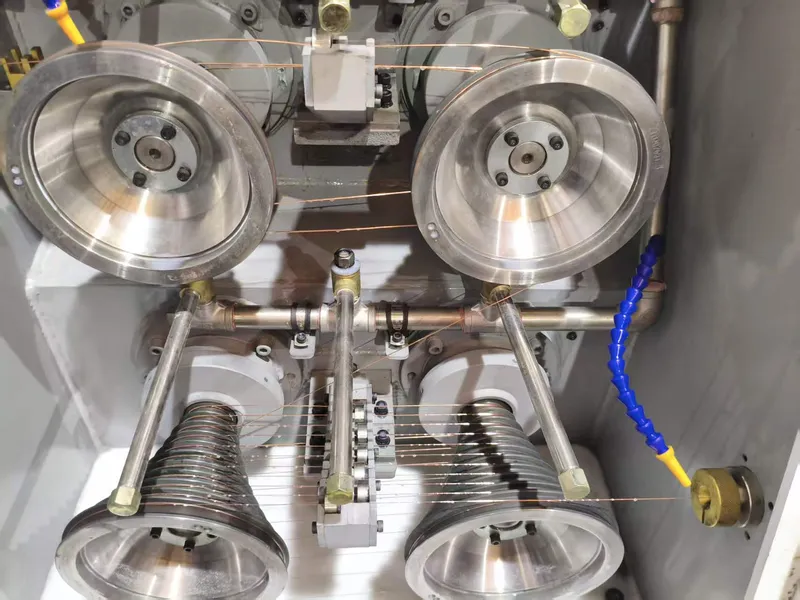
伸線機利用拉伸力,使銅材通過截面較小或幾何形狀不同的模具,藉此改變線材的截面尺寸與形狀。
傳統伸線製程廣泛用於縮小圓形銅線的直徑,以滿足後續加工所需的入線尺寸。
若要製造矩形銅導線,則需要專門設計的異形伸線模具,以及相容的牽引與線材導引系統。
可能採用的製程如下:
圓形線材 → 初步伸線 → 異形模具伸線 → 最終定徑 → 品質檢測 → 收線
伸線模具幾何形狀與伸線力
與一般平面輥輪壓延相比,異形伸線模具可對導線截面周圍更大範圍的輪廓形成限制。
然而,模具開口尺寸不一定完全等於成品線材的最終尺寸。材料的彈性回復、銅材初始硬度、潤滑條件及模具磨耗,都可能影響加工結果。
如果截面縮減率過大,伸線力將隨之增加,可能導致斷線、表面刮痕及模具提早磨損。
因此,必須仔細評估所需牽引力、允許的加工減面率,以及目標截面形狀。
一般圓線伸線機無法僅透過調整速度設定,就直接製造高精度矩形銅線。模具、線材運行路徑及整體製程設計,都必須符合異形伸線的加工需求。
哪種製程能提供更好的尺寸與角部控制?
寬度與厚度公差
在壓延加工中,可以透過調整輥輪間隙直接控制厚度。
但寬度控制需要考慮材料的側向流動,必要時還須增加邊緣成形工序。
在異形伸線加工中,模具幾何形狀決定預期的導線截面。然而,模具磨耗及材料彈性回復可能造成成品尺寸偏差。
比較兩種加工方式的精度時,應使用相同材料、相同目標尺寸及相當的檢測方法。
與其單純依賴「微米級精度」等概括性描述,更建議向設備製造商確認不同產品尺寸所對應的保證公差。
角部圓角半徑與表面品質
對矩形銅導線而言,僅符合寬度與厚度要求並不足夠。
角部過於尖銳或存在毛邊,可能損傷漆包絕緣層或絕緣紙。相反地,如果角部圓角過大,則會減少指定外形尺寸內的有效銅截面積。
壓延生產線可以配置獨立的角部圓角成形單元,而異形伸線製程的角部形狀主要取決於模具設計與加工道次。
無論採用哪種方式,都需要直接檢測成品的角部輪廓。
一般僅測量寬度與厚度的雷射尺寸檢測系統,無法單獨完整量測角部圓角半徑。
兩種製程可能產生的表面缺陷也有所不同。
壓延加工可能留下輥痕或造成邊緣損傷;伸線加工則可能出現模具造成的縱向刮痕或其他表面擦傷。
因此,保持工具清潔、使用適當潤滑方式,以及確保線材穩定導引,對兩種製程都十分重要。
如需進一步了解導線幾何形狀與品質要求,請參閱裸矩形銅線:種類、應用與製造方法。
何時適合結合伸線與壓延製程?
在許多電氣導線生產線中,伸線與壓延具有不同但互補的功能。
伸線加工可以先將圓形銅線加工至均勻的直徑,再利用壓延製程形成矩形截面。
如果成品需要符合特定機械性能要求,也可以在製程中加入退火處理。
| 生產製程 | 適用情況 | 主要技術確認項目 |
|---|---|---|
| 伸線 → 壓延 | 銅線材或圓形銅線在壓扁前需要先縮小直徑 | 伸線減面率與壓延道次設計 |
| 直接異形伸線 | 可透過適當的異形模具取得指定矩形截面 | 模具設計、伸線力及角部尺寸精度 |
| 壓延 → 異形模具定徑 | 先以壓延形成主要截面,再透過異形模具進一步校正尺寸 | 額外冷加工硬化、模具磨耗及可量化的改善效果 |
整合多種加工方式會增加工具需求、維護工作及控制系統的複雜程度。
因此,應優先選擇能夠穩定符合產品規格、且製程配置相對簡單的生產方案。
銅材種類、退火與後續加工要求
電氣導線常用的材料包括電解韌銅 Cu-ETP(C11000),以及 C10200 等無氧銅。
壓延與伸線都屬於冷加工製程,會使材料產生加工硬化,進而改變其硬度與延展性。
如果原材料的初始狀態存在差異,可能影響加工負荷與最終導線的截面形狀。
是否需要退火,取決於累積冷加工變形量,以及成品所要求的機械性能。
此外,導線的後續應用同樣重要。
變壓器用導線需要穩定的截面形狀,以利繞線及紙絕緣加工。
漆包線則需要潔淨的表面,以及適當的角部圓角半徑。
對於需要進一步彎折或加工成 Hairpin(髮夾式)繞組的電動馬達導線,還可能需要滿足額外的延展性要求。
裸導線與完成絕緣處理後的導線,其尺寸規格應分別定義。
如需了解變壓器相關應用,請參閱變壓器繞組用紙包銅扁線。
設備選型:需要確認哪些技術規格?
向設備製造商詢價之前,建議先提供完整的導線截面圖及生產需求。
主要確認項目包括:
- 銅材牌號、材料狀態,以及原材料的入線直徑或截面形狀。
- 成品寬度、厚度及相應的尺寸公差。
- 角部圓角半徑、邊緣狀態及表面品質要求。
- 所需硬度或斷裂伸長率,以及後續絕緣或成形加工需求。
- 預計生產能力、線盤重量,以及放線與收線方式。
- 可用的電力、冷卻水等公用設施條件、品質檢測要求及驗收測試條件。
此外,也應要求設備供應商提供製程流程圖、工具配置說明、各產品尺寸對應的保證公差,以及生產測試的評估標準。
設備設計速度不代表所有導線尺寸都能在該速度下穩定生產。
CRM 壓延設備的公開技術規格
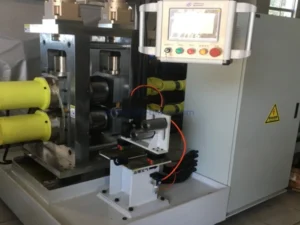
根據公開的設備配置,CRM 變壓器用精密扁線壓延機採用兩組二輥式壓延機架(2-Hi),後段配置主動驅動的角部圓角成形壓延機。
生產線亦整合張力控制、冷卻、尺寸量測及收線裝置。
| 公開技術參數 | 規格 |
|---|---|
| 入線圓線直徑 | 1.0–6.0 mm |
| 成品寬度/厚度 | 0.6–10 mm/0.4–6 mm |
| 寬度/厚度公差 | ±0.01 mm/±0.005 mm |
| 可調整角部圓角半徑 | R0.05–1.0 mm |
| 設計速度 | 180 m/min |
上述數值為設備製造商公開的技術規格,不代表在所有材料、尺寸、角部圓角半徑及生產速度的組合下,都能同時達到全部參數。
實際加工能力仍須透過技術評估或生產測試確認。
常見生產問題與改善措施
| 常見問題 | 可能原因 | 建議改善措施 |
|---|---|---|
| 左右角部圓角半徑不一致 | 線材未置中或工具對位不良 | 檢查線材中心位置,以及輥輪或模具的對位狀態 |
| 厚度波動 | 輥輪間隙變動或模具磨耗 | 檢查工具狀態並分析尺寸量測數據的變化趨勢 |
| 表面刮傷 | 輥輪、模具或導引裝置受到污染 | 清潔並檢查與線材接觸的表面 |
| 斷線 | 伸線力過大或線材張力不穩定 | 檢查加工減面率、潤滑條件及材料狀態 |
| 寬度不均 | 材料側向流動不穩定或入線材料存在差異 | 檢查壓延道次設計及原材料的一致性 |
發生問題時,不應在尚未確認原因的情況下,直接提高壓延壓力或伸線張力。
這類調整可能產生新的缺陷,卻無法真正解決原有問題。
常見問題(FAQ)
製造矩形銅線時,壓延加工一定比伸線加工更適合嗎?
不一定。
壓延加工特別適合逐步壓扁線材及進行邊緣成形,而異形伸線對某些特定截面形狀也可能是有效的加工方式。
選擇設備時,應以實際能否穩定製造符合圖面要求的導線為主要判斷依據。
一般伸線機可以直接生產矩形銅線嗎?
如果沒有適當的異形伸線模具、足夠的牽引能力、相容的導引系統,以及經過驗證的加工道次,就無法直接進行高精度矩形線材生產。
設備能夠縮小圓線直徑,並不代表一定具備矩形銅線的製造能力。
哪種製程可以獲得更精確的角部圓角半徑?
只要工具設計適當,兩種製程都有機會達到指定的角部圓角半徑。
但必須直接量測成品的截面輪廓。僅依靠寬度與厚度量測,無法充分確認角部圓角半徑是否符合要求。
銅線成形後一定需要退火嗎?
不一定。
是否需要退火,取決於原材料的初始狀態、累積冷加工變形量,以及成品對硬度或伸長率的要求。
退火的必要性及其在生產線中的配置位置,應根據完整製程進行評估。
購買設備前,應要求製造商提供哪些驗證資料?
建議要求具有代表性的產品樣品,或安排實際生產測試。
測試時應確認成品尺寸、角部幾何形狀、表面品質、穩定生產速度,以及在一定生產長度內的產品一致性。
結論
扁線壓延機與伸線機並不是可以直接相互取代的設備。
壓延加工透過可控制的壓縮力形成矩形截面,而異形伸線則利用專用成形模具及拉伸力取得目標形狀。
許多電氣導線生產線會結合兩種製程:先透過伸線加工調整原材料直徑,再利用壓延加工形成導線的最終截面形狀。
Sky Bluer Environmental Technology Co., Ltd. 提供 CRM 品牌的精密壓延機與伸線設備,適用於銅及鋁導線的加工製造。
如果您正在規劃矩形銅線生產線,歡迎提供材料牌號、入線尺寸、成品截面圖、尺寸公差、角部圓角半徑及預計生產能力。
我們的工程技術團隊可依據您的實際生產需求,評估適合的壓延、伸線或整合式加工設備配置。