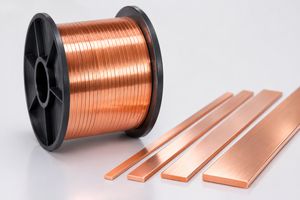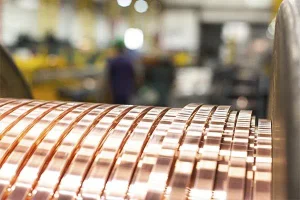
用於漆包與紙包絕緣的矩形銅線(扁銅線),除了必須符合精確的寬度與厚度公差外,還需要滿足其他品質要求。導體的角部幾何形狀、表面潔淨度、殘留應力及機械性質,都會直接影響絕緣品質與後續繞線時的加工表現。
對變壓器與電動馬達製造商而言,許多絕緣缺陷其實在漆包塗覆或絕緣紙包覆之前就已經產生。因此,建立穩定的壓延製程,是確保矩形銅導體品質一致性的重要關鍵。
本文將介紹實際的導體前處理方法、壓延製程參數、品質檢驗要求,以及生產異常的原因分析與故障排除程序。
1. 漆包用矩形銅線:導體品質要求
銅材牌號與尺寸
電氣導體常用的銅材包括 C11000(Cu-ETP)、C10200(Cu-OF)及 C10100(Cu-OFE)。
在開始生產之前,工程人員應確認裸導體的寬度、厚度、角部圓角半徑、尺寸公差,以及所需的材料調質狀態。
此外,必須明確區分裸導體尺寸與絕緣後的成品尺寸。後者包含漆膜或紙絕緣層的厚度。
技術參考:橫截面積計算
以公稱尺寸為 5.00 × 2.00 mm 的矩形導體為例:
公稱橫截面積 = 5.00 × 2.00 = 10.00 mm²
此計算假設導體四角為直角,未進行圓角處理。若在維持相同外部寬度與厚度的情況下,將角部加工成圓角,實際的銅材橫截面積便會減少。
最終的截面幾何形狀必須符合導體圖面及適用的技術規範。
2. 最佳化矩形銅線壓延製程
典型的生產流程如下:
圓線 → 拉線(視需要) → 多道次壓延 → 邊角成形 → 退火(視需要) → 清潔與檢驗 → 收線
壓延輥間隙與壓下率控制
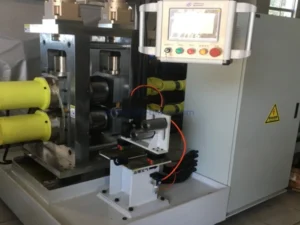
雙輥式壓延機架(2-Hi)常用於矩形銅線的生產。
壓延輥間隙主要決定導體厚度,而最終寬度也受到金屬橫向流動、壓延輥幾何形狀及各道次壓下量分配的影響。
每道次的厚度壓下率可透過以下公式計算:
壓下率(%)=[(入口厚度 − 出口厚度)/入口厚度]× 100
例如,將厚度從 2.00 mm 減少至 1.80 mm,代表厚度壓下率為 10%。
這僅是計算範例,並非適用於所有壓延條件的通用建議值。實際的壓延道次安排,必須依據材料狀態、壓延負荷及最終截面形狀進行規劃。
張力與對中控制
調整壓延輥間隙之前,應先檢查壓延輥的平行度、入口線材的對中狀態,以及入口與出口張力。
如果厚度維持穩定,但寬度持續波動,應優先檢查材料的橫向展寬、入口材料的變化及張力狀況,而不是反覆調整壓延輥間隙。
如需比較不同的線材成形方式,請參閱矩形銅導體製造:扁線壓延機與拉線機的比較。
3. 絕緣前的角部圓角半徑控制
漆包銅線
角部過於尖銳或形狀不均勻,可能使漆膜難以均勻覆蓋,並在局部形成絕緣薄弱區域。
紙包絕緣銅線
毛邊與尖銳邊緣可能在絕緣紙包覆及後續繞線過程中造成紙張損傷。
| 角部問題 | 可能原因 | 改善措施 |
|---|---|---|
| 角部圓角半徑不一致 | 線材進料位置偏移 | 檢查線材對中狀態 |
| 角部過於尖銳 | 邊角成形不足 | 檢查成形模具 |
| 圓角過大 | 壓延輥輪廓不正確 | 檢查模具幾何形狀 |
| 圓角半徑波動 | 模具磨耗或張力不穩定 | 檢查壓延輥與張力控制系統 |
角部圓角半徑應使用適當的輪廓量測方法進行確認。僅測量寬度與厚度,並不足以完整評估角部幾何形狀。
更多技術資訊,請參閱如何控制矩形銅線生產中的角部圓角半徑。
4. 表面前處理與退火
表面清潔
壓延潤滑劑、銅粉、氧化物及表面刮傷,都可能影響後續絕緣製程。
在進行漆包塗覆之前,應採用與塗覆系統相容的清潔方法,去除導體表面的污染物。
在進行紙包絕緣之前,應檢查導體是否存在毛邊、嵌入表面的異物及表面損傷。
機械性質控制
冷壓延會提高銅材的硬度,同時降低其延展性。依據累積變形量及最終要求的材料調質狀態,可能需要進行退火處理。
退火條件應根據銅材牌號、先前的加工變形歷程,以及所要求的機械性質進行設定。
退火後,必須確認材料已達到指定的狀態,並檢查表面是否出現氧化現象。
5. 絕緣前的品質檢驗
品質檢驗應涵蓋導體的幾何形狀、表面狀態及機械性質。
| 檢驗項目 | 建議檢驗方法 | 驗收標準 |
|---|---|---|
| 寬度與厚度 | 使用經校正的量測儀器進行尺寸檢測 | 圖面規定的尺寸公差 |
| 角部圓角半徑 | 光學輪廓量測 | 指定的角部幾何形狀 |
| 表面品質 | 目視檢查或攝影機檢測 | 表面品質驗收標準 |
| 機械性質 | 拉伸試驗或硬度試驗 | 要求的材料調質狀態 |
| 直線度 | 直線度量測 | 產品技術規範 |
| 收線品質 | 線盤及張力檢查 | 搬運與處理要求 |
應在設備啟動時、製程參數調整後,以及持續生產期間進行抽樣檢驗。
線上尺寸量測有助於連續監控生產製程,但不能取代表面檢驗與機械性質測試。
6. 生產異常根本原因分析表
當出現絕緣缺陷時,工程人員應回溯壓延、邊角成形、清潔及材料前處理等製程,找出可能的根本原因。
| 生產問題 | 可能的根本原因 | 優先檢查項目 |
|---|---|---|
| 厚度逐漸偏移 | 壓延輥磨耗或溫度變化 | 壓延輥狀態與輥間隙穩定性 |
| 寬度波動 | 材料橫向展寬不穩定 | 壓下道次安排與張力 |
| 漆膜覆蓋不均勻 | 角部幾何形狀或塗覆條件 | 角部輪廓與漆包製程參數 |
| 絕緣紙撕裂 | 毛邊或尖銳邊緣 | 邊角成形模具 |
| 表面刮傷 | 壓延輥或導輪受到污染 | 接觸表面 |
| 回彈過大 | 材料狀態或殘留應力 | 材料調質狀態與加工變形歷程 |
| 收線不整齊 | 收線張力不穩定 | 收線系統同步控制 |
實際故障診斷程序
首先,應確認缺陷是持續性、週期性,還是間歇性發生。
週期性的厚度波動可能代表壓延輥存在偏心問題。若尺寸逐漸偏移,則可能與溫度變化或模具磨耗有關。
接著,應比對入口材料的量測數據、壓延製程參數及品質檢驗紀錄。
建議每次僅調整一項製程變數,並確認調整效果後,再進行下一項變更。
7. 如何選擇合適的矩形銅線壓延機
設備選型應以完成壓延後的裸導體規格為主要依據,而不是僅根據設備的額定生產速度進行判斷。
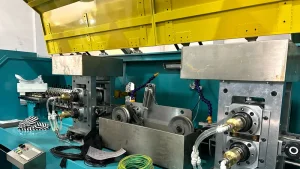
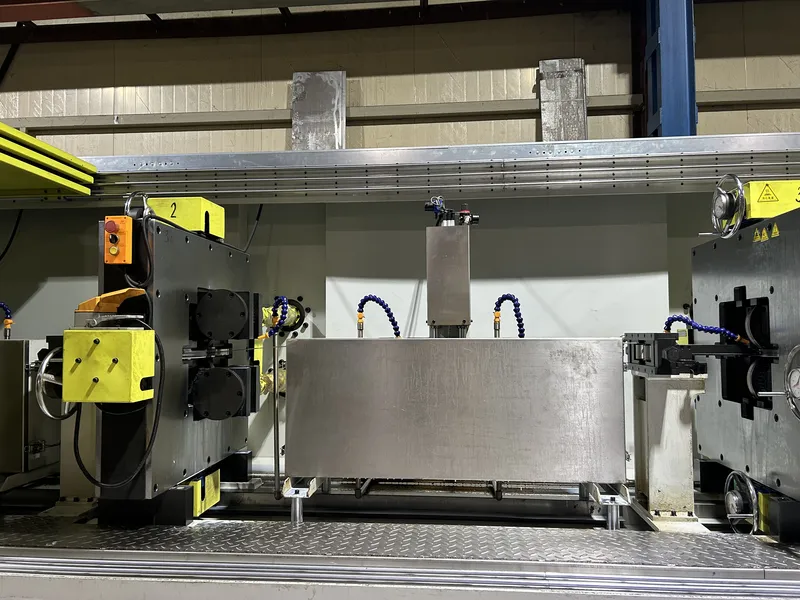
合適的生產線必須整合壓延機架、邊角成形模具、潤滑系統、張力控制、品質檢測及收線設備,確保各單元協同運作。
如需了解設備配置方式,請參閱 CRM 精密扁線壓延機。
在提出報價需求之前,建議提供以下資訊:
- 銅材牌號與入口材料尺寸
- 成品寬度、厚度及尺寸公差
- 要求的角部圓角半徑與表面品質
- 機械性質與退火要求
- 生產能力與線盤規格
- 預計採用的漆包或紙包絕緣製程
設備的實際加工能力與可達成的尺寸公差,必須根據具體的導體圖面進行確認。
常見問題(FAQ)
矩形銅線壓延後可以直接進行漆包塗覆嗎?
可以,但前提是導體尺寸、表面潔淨度及機械性質符合漆包製程要求。視實際情況,可能仍需要額外清潔或退火處理。
漆包絕緣與紙包絕緣可以使用相同的角部圓角半徑嗎?
不一定。適當的圓角半徑取決於導體幾何形狀、絕緣結構設計及適用的技術規範。
絕緣前一定需要退火嗎?
不一定。是否需要退火,取決於銅材牌號、累積冷加工變形量,以及最終要求的機械性質。
同一台壓延機可以生產適用於兩種絕緣方式的銅線嗎?
可以,只要設備能夠滿足兩種應用的技術要求即可。不過,可能需要使用不同的成形模具或調整製程參數。
結論
為漆包與紙包絕緣製程準備矩形銅線,需要對壓延精度、角部幾何形狀、表面狀態、退火條件及張力進行整合管理。
可靠的生產不僅取決於是否達到公稱尺寸,更重要的是在整個製造流程中維持一致的導體品質。
Sky Bluer Environmental Technology Co., Ltd.(CRM)專注於精密壓延機及客製化線材加工設備的設計與製造,提供適用於矩形銅導體生產的設備解決方案。
正在規劃矩形銅線生產專案嗎? 歡迎向我們的工程團隊提供材料牌號、入口尺寸、成品尺寸、公差及絕緣要求,以便評估適合您生產需求的壓延設備配置。