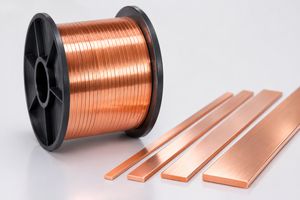
扁平電磁線的生產能力,是選擇精密軋延產線時的重要考量因素。然而,設備的額定速度並不能直接反映每個班次實際可生產多少公斤符合規格的矩形銅線。實際產量還取決於導體尺寸、銅的密度、設備停機時間、運轉速度及材料損耗等因素。
本文將介紹相關計算公式與實務評估方法,協助製造商估算變壓器繞組導體、矩形漆包銅線及其他扁平銅電磁線產品的生產能力。
1. 了解扁平電磁線的生產能力
一般未絕緣銅線的製造流程可能包含以下製程:
放線 → 伸線(視需求配置)→ 多道次軋延 → 邊緣成形 → 退火(視需求配置)→ 檢測 → 收線
漆包塗覆或絕緣紙包覆可作為後續獨立製程進行。
| 項目 | 說明 | 單位 |
|---|---|---|
| 產線速度 | 導體的運行速度 | m/min |
| 理論產量 | 在固定速度下加工的材料重量 | kg/h |
| 實際良品產量 | 扣除生產損耗後,符合品質要求的線材產量 | kg/班次 |
評估產能時,必須區分軋延製程本身的生產能力,以及包含絕緣加工在內的完整產線生產能力。
如需進一步了解相關製程,請參閱我們的銅線軋延製程指南。
2. 如何計算理論產量(kg/h)
對於單根未絕緣銅導體,可利用其橫截面積與運行速度計算單位時間內的重量產出:
生產能力(kg/h)= 截面積(mm²)× 速度(m/min)× 密度(g/cm³)× 0.06
銅在室溫下的密度約為 8.96 g/cm³。公式中的0.06為單位換算係數,用於將計算結果轉換為每小時公斤數。
對於未進行圓角處理的矩形導體:
截面積(mm²)= 寬度(mm)× 厚度(mm)
計算範例:5.00 × 2.00 mm 銅線
假設使用C11000(Cu-ETP)銅材,導體的標稱寬度為5.00 mm、厚度為2.00 mm,連續運轉速度為60 m/min。
截面積 = 5.00 × 2.00 = 10.00 mm²
理論產量 = 10.00 × 60 × 8.96 × 0.06 = 322.56 kg/h
這表示在上述假設速度下,未扣除生產損耗前,裸銅線的理論產量約為322.6 kg/h。
60 m/min僅為計算範例所採用的假設速度,並非CRM設備所保證的實際運轉速度。
考量導體的圓角設計
扁平電磁線通常具有圓角結構。如果導體四個角均採用相同半徑的圓弧倒角,可利用以下公式估算實際銅材截面積:
截面積 = 寬度 × 厚度 −(4 − π)× 圓角半徑²
以5.00 × 2.00 mm的導體為例,若圓角半徑為0.30 mm,計算後的截面積約為 9.923 mm²。
在60 m/min的運轉速度下,對應的理論產量約為 320.1 kg/h。
對於非標準圓角或特殊截面形狀,應以實際量測的截面積或經核准的技術圖面作為計算依據。
3. 估算每班次的實際生產量
實際生產過程中,換盤、設備保養、參數調整、速度降低及不良品等因素,都會影響最終產量。
生產規劃可採用以下計算方式:
良品產量 = 理論產量 × 稼動率 × 性能效率 × 良品率
| 因素 | 範例假設值 |
|---|---|
| 稼動率:實際運轉時間/計畫生產時間 | 85% |
| 性能效率:運轉期間的實際速度/基準速度 | 90% |
| 良品率:合格品產量/總加工量 | 98% |
綜合效率係數為:
0.85 × 0.90 × 0.98 = 0.7497
在各項指標採用一致計算方式的前提下,這相當於約75%的設備綜合效率(Overall Equipment Effectiveness,OEE)。
套用前述計算範例:
良品產量 = 322.56 × 0.7497 ≈ 241.8 kg/h
若每班次的計畫生產時間為8小時,則良品產量為 1,934.6 kg,約 1.93噸/班次。
假設工廠每天運作兩個班次、每月生產22天,且整個期間均維持相同產品規格與生產效率,則每月預估產量約為 85.1噸。
上述百分比均為假設值。進行設備投資評估時,應使用實際生產紀錄,或雙方事先約定的工廠驗收測試數據。
此外,也應避免將相同的停機損失重複計算。
4. 導體尺寸對生產能力的影響
當產線速度固定時,單位時間內的重量產出會隨銅導體截面積增加而等比例提高。
下表以 60 m/min 的運轉速度、未考慮圓角的標稱矩形截面,以及 8.96 g/cm³ 的銅密度進行計算。
| 裸銅線尺寸 | 截面積 | 理論產量 |
|---|---|---|
| 2.00 × 1.00 mm | 2.00 mm² | 64.5 kg/h |
| 3.00 × 1.50 mm | 4.50 mm² | 145.2 kg/h |
| 5.00 × 2.00 mm | 10.00 mm² | 322.6 kg/h |
| 6.00 × 2.50 mm | 15.00 mm² | 483.8 kg/h |
| 8.00 × 3.00 mm | 24.00 mm² | 774.1 kg/h |
上述數據僅供數學計算比較,並不代表設備已確認或保證的實際生產能力。
較大截面的導體可能需要更高的軋延力或不同規格的驅動馬達;相反地,若產品要求更嚴格的尺寸公差,則可能必須降低運轉速度。
因此,每一種導體尺寸都應依照其實際加工需求,確認適用且經過驗證的運轉條件。
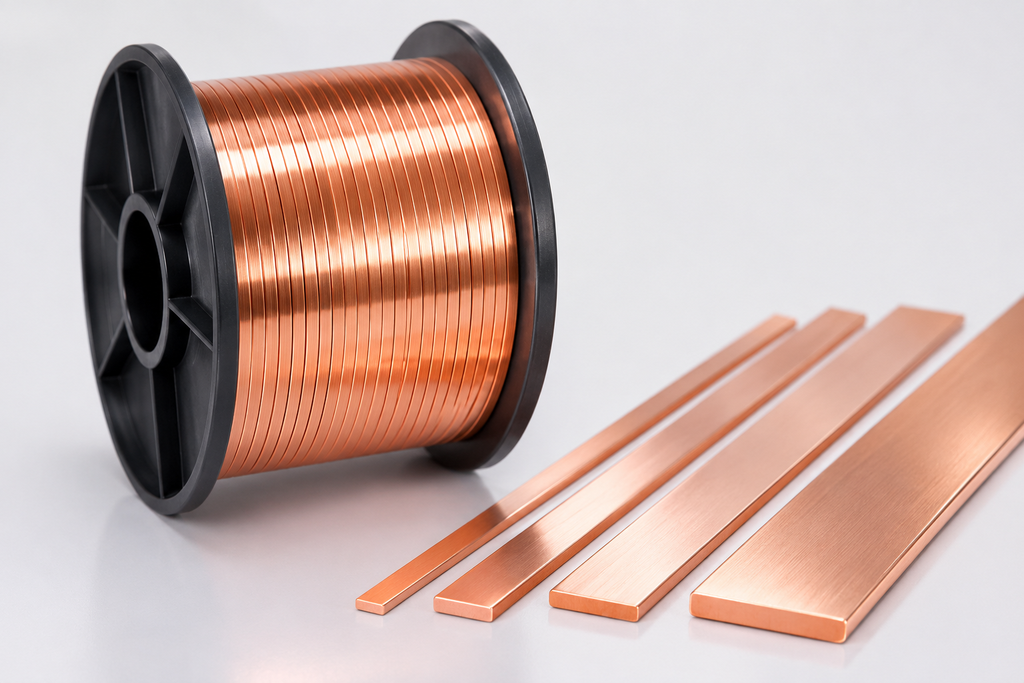
5. 找出生產線的產能瓶頸
速度最高的軋延機架,不一定是決定整條產線生產能力的關鍵設備。
限制產能的環節可能是伸線機、邊緣成形裝置、退火系統、檢測設備或收線裝置。
| 產線設備 | 可能的限制因素 |
|---|---|
| 軋延機架 | 軋延力、驅動功率、尺寸穩定性 |
| 退火系統 | 加熱能力及材料所需的性能 |
| 收線裝置 | 收線張力及換盤時間 |
| 檢測設備 | 量測能力及品質驗收要求 |
整條產線必須在所有連接製程都能持續穩定運作的速度下生產,同時確保成品導體符合規格要求。
此外,當導體尺寸改變時,影響產能的瓶頸設備也可能隨之改變。
如需了解不同成形製程的差異,請參閱矩形銅導體製造:扁線軋延機與伸線機的比較。
若正在規劃客製化產線,也可參考如何制定客製化尺寸扁平電磁線生產線的技術規格,了解設備規格規劃的重點。
6. 如何計算達到目標產量所需的產線速度
若已確定扁平電磁線的目標生產能力,可將前述產能公式重新整理,計算所需的產線速度:
所需速度 = 目標良品產量(kg)÷[截面積 × 密度 × 0.06 × 計畫生產時數 × 綜合效率係數]
假設某工廠需要在每個8小時班次內,生產 2,000 kg符合規格的5.00 × 2.00 mm裸銅線,並以75%作為規劃時的綜合效率。
所需速度 = 2,000 ÷(10 × 8.96 × 0.06 × 8 × 0.75)≈ 62.0 m/min
設備供應商接著必須確認,所提出的產線配置是否能穩定維持此速度,同時滿足寬度、厚度、圓角半徑、表面品質及機械性質等要求。
透過公式計算出的目標速度,並不能單獨作為設備實際可達性能的證明。
7. 購買設備前如何驗證生產能力
建議要求設備供應商針對各種具代表性的導體尺寸,提供保證產量,而不只是標示設備的最高運轉速度。
在工廠驗收測試(Factory Acceptance Test,FAT)期間,應記錄穩定運轉速度、測試時間、良品重量、設備停機情況及不良品數量。
同時,也應檢查導體尺寸、圓角半徑、表面狀況、必要的機械性質及收線捲繞品質。
在許多情況下,透過最佳化軋延道次安排、維持穩定張力、檢查軋輥磨耗,以及縮短換盤停機時間,就能改善生產能力,而不必單純依賴提高產線速度。
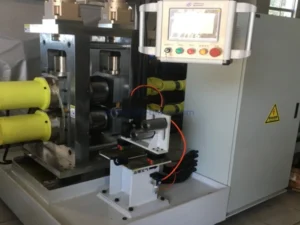
CRM精密扁線軋延機可作為評估不同應用需求及客製化設備配置的參考。
常見問題(FAQ)
如何計算扁平電磁線的生產能力?
將裸銅導體的截面積乘以產線速度、銅密度及換算係數0.06,即可得到理論產量。
接著再考量稼動率、性能效率及良品率,便能估算實際可產出的良品重量。
產線速度越高,生產量就一定越大嗎?
不一定。實際產量也受到導體截面積、產線瓶頸、製程穩定性及不良率等因素影響。
計算產能時,應使用裸銅線還是絕緣線的尺寸?
計算軋延製程的銅材產量時,應使用未絕緣裸銅導體的截面積。
若評估的是包含絕緣加工的完整產線,則還需要另外考慮絕緣材料的重量,以及後續製程的生產能力。
同一條軋延產線可以用相同速度生產所有尺寸的導體嗎?
不行。不同導體尺寸所需的軋延力、壓下道次安排、模具與工具配置,以及尺寸公差要求都可能不同。
詢問產線生產能力時,應提供哪些資料?
請提供銅材牌號、進線尺寸、成品寬度與厚度、尺寸公差、圓角半徑、所需產量(kg/h或噸/日)、每班次工作時數及線盤規格。
同時,應說明是否需要配置退火或絕緣加工製程。
結論
要準確規劃扁平電磁線的生產能力,必須綜合考量導體截面積、銅密度、經驗證的產線速度、設備運轉效率及良品率。理論計算結果應與整條產線的實際處理能力進行比較,並透過雙方事先約定條件下的測試,確認設備性能。
Sky Bluer Environmental Technology Co., Ltd.(CRM)專注於精密軋延機及客製化金屬線材加工設備的製造。歡迎提供您的導體圖面與目標產量,由我們的工程技術團隊協助評估符合生產需求的軋延產線配置。