在矩形銅線的製造過程中,選擇單道次軋延(Single-Pass Rolling)或多道次軋延(Multi-Pass Rolling)是一項重要的製程考量。這項選擇會影響材料變形量的分配方式、軋延製程的控制,以及適合採用的設備配置。
單道次軋延是在一次軋延道次中完成所需的成形加工;多道次軋延則將材料變形分配至數個道次。然而,無論採用哪一種方式,都不代表一定能獲得更高的尺寸精度、生產效率或更好的表面品質。
本文將說明兩種軋延方式的主要差異、軋延減薄率的計算方法,以及選擇矩形銅導體製造製程時應考量的實際因素。
1. 單道次與多道次軋延的主要差異
單道次軋延
單道次軋延是指銅線經過一次軋延道次,即完成所需的成形或尺寸縮減。最終尺寸取決於進料材料的特性、軋輥幾何形狀、輥輪間隙設定及實際運轉條件。
當進料銅線的尺寸已接近目標尺寸,且所需變形量可在設備能力範圍內完成時,單道次軋延可能是適合的選擇。
多道次軋延
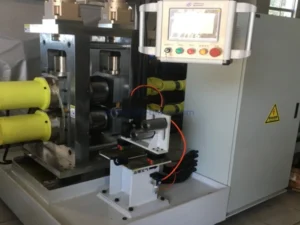
多道次軋延是將所需的材料變形分配至兩個或更多軋延道次,依實際製程需求使用多組軋延機架,或透過適當設備進行重複軋延。
這種方式可將軋延減薄量分配至不同階段,但同時也必須考量線材對中、速度協調、張力控制,以及材料累積變形等因素。
主要差異比較
| 比較項目 | 單道次軋延 | 多道次軋延 |
|---|---|---|
| 軋延道次 | 一次 | 兩次或以上 |
| 材料變形 | 集中於單一階段 | 分配至多個階段 |
| 設備配置 | 可能需要較少的軋延階段 | 可能需要額外的軋延機架或重複軋延 |
| 製程調整 | 與道次相關的設定項目較少 | 需要協調更多製程變數 |
| 尺寸精度 | 取決於模具、軋輥及運轉條件 | 取決於各道次的加工狀況與製程協調 |
| 主要考量 | 單道次成形的可行性 | 整體軋延道次安排的穩定性 |
以上為兩種製程的一般性差異,並不代表任何一種方式具有保證的性能優勢。
2. 如何計算軋延減薄率
軋延減薄率可協助製造商評估加工過程中所需的尺寸變化。
厚度減薄率的計算公式如下:
厚度減薄率(%)=[(進料厚度 − 出料厚度)÷ 進料厚度]× 100
計算範例:將銅線厚度從 2.00 mm 減至 1.50 mm
假設一條矩形銅導體的初始厚度為 2.00 mm,目標厚度為 1.50 mm。
採用單道次軋延時:
減薄率=[(2.00 − 1.50)÷ 2.00]× 100=25%
若採用兩道次軋延,則可透過以下假設性安排分配減薄量:
| 軋延階段 | 進料厚度 | 出料厚度 | 減薄率 |
|---|---|---|---|
| 單道次軋延 | 2.00 mm | 1.50 mm | 25.0% |
| 多道次軋延:第 1 道次 | 2.00 mm | 1.75 mm | 12.5% |
| 多道次軋延:第 2 道次 | 1.75 mm | 1.50 mm | 14.3% |
兩種方式的整體厚度減薄率皆為 25%。
上述數值僅為數學計算範例,不代表建議採用的軋延道次安排,也不代表 CRM 設備的保證加工能力。
厚度減薄率與截面積減少率的差異
由於銅材在軋延過程中可能產生橫向展寬,因此厚度減薄率不一定等於截面積減少率。
對於具有直角、未經倒圓角處理的矩形導體:
截面積(mm²)=寬度(mm)× 厚度(mm)
截面積減少率(%)=[(進料截面積 − 出料截面積)÷ 進料截面積]× 100
若導體具有圓角或特殊截面形狀,則應依照實際截面幾何形狀計算。
因此,在評估軋延製程時,應同時考量厚度減薄率與截面積減少率。
3. 軋延道次如何影響銅線品質
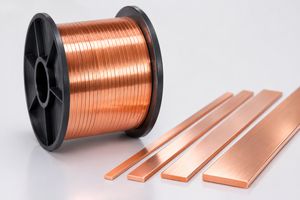
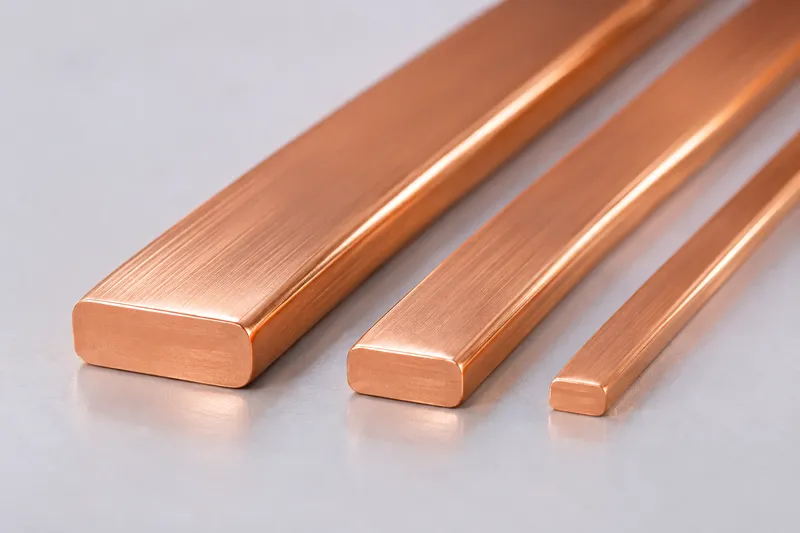
矩形銅線的產品規格通常包括寬度、厚度、角部圓角半徑、表面狀態及機械性質。
尺寸精度
單道次軋延是在單一階段完成所需的尺寸變化;多道次軋延則將材料變形分配至連續的多個加工階段。
兩種方式的尺寸精度皆受到輥輪間隙控制、模具與軋輥幾何形狀、進料材料一致性,以及運轉條件穩定性的影響。
增加軋延道次並不代表一定能達到更嚴格的尺寸公差。
角部圓角半徑與表面品質
最終的角部圓角半徑取決於模具設計、材料流動及成形條件。對於某些特定的導體規格,可能還需要額外的邊緣成形加工。
表面品質則受到進料材料狀態、軋輥磨耗、對中精度、潤滑條件及製程穩定性等因素影響。
無論採用哪一種軋延方式,都無法單憑道次安排保證更好的表面品質。
如需進一步了解相關技術,請參閱我們的銅材軋延製程指南。
4. 材料特性與生產能力
銅材牌號與加工硬化
電氣導體常用的銅材牌號包括 C11000(Cu-ETP)、C10200(Cu-OF)及 C10100(Cu-OFE)。
選擇適當的軋延製程時,除了銅材牌號之外,還必須考量材料的初始調質狀態、先前的變形加工歷程,以及成品所需的材料特性。
冷軋延可能造成加工硬化,進而影響材料的強度與延展性。多道次軋延雖然能將變形分配至不同階段,但無法消除累積的加工硬化效應。
依據材料狀態及最終導體規格,製程中可能需要安排退火處理。是否需要退火,以及退火應安排在哪個製程階段,都必須分別進行評估。
多道次軋延能提高生產量嗎?
不一定。
對於單條未絕緣的裸銅導體,可使用以下公式計算理論生產量:
理論生產量(kg/h)=截面積(mm²)× 線速度(m/min)× 銅密度(g/cm³)× 0.06
銅在室溫下的密度約為 8.96 g/cm³。
實際生產量還會受到停機時間、設備運轉效率及良品率等因素影響。
在多道次軋延製程中,各個相互連接的加工階段必須以相互匹配的速度運轉,同時維持穩定的張力與產品品質。
增加軋延機架並不代表生產能力一定會提高。同樣地,減少軋延道次也不一定能提升生產速度。
因此,應評估整條生產線的實際產能,而不是僅以單一軋延機架的最高速度作為判斷依據。
5. 如何選擇適合的軋延製程
選擇單道次或多道次軋延時,應先確認最終導體的產品規格與製造需求。
| 所需資訊 | 評估目的 |
|---|---|
| 銅材牌號與調質狀態 | 評估材料的變形特性 |
| 進料尺寸與形狀 | 確認初始截面幾何形狀 |
| 成品寬度與厚度 | 計算所需的尺寸變化 |
| 尺寸公差 | 明確定義精度要求 |
| 角部圓角半徑與表面要求 | 評估模具設計與成形需求 |
| 目標生產能力 | 評估生產線配置 |
| 退火與收線要求 | 評估整體製程的整合需求 |
單道次軋延適用於經確認的運轉條件下,可在單一階段完成所需變形的情況。
多道次軋延則可考慮用於需要將變形分配至多個階段,或需要額外成形調整的情況。
適當的軋延道次數量必須透過工程技術評估,並視需要進行製程試驗後才能確定。
如需更多相關資訊,請參閱矩形銅導體製造:扁線軋延機與拉線機的比較及如何制定客製化尺寸扁平電磁線生產線的技術規格。
購買設備前應確認設備性能
建議向設備供應商確認針對代表性導體尺寸所提出的軋延道次安排、模具與軋輥配置、運轉條件,以及預期生產量。
在雙方同意的工廠驗收測試(Factory Acceptance Test,FAT)期間,應評估設備的穩定運轉速度、成品尺寸、角部圓角半徑、表面品質、良品產量及相關機械性質。
所有保證數值都應明確記載於雙方同意的技術規格文件中。
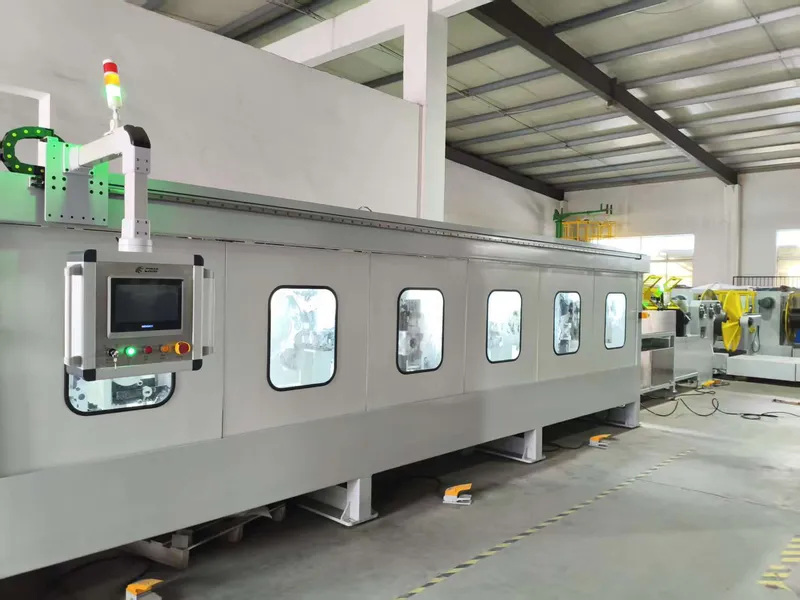
CRM 精密扁線軋延機可作為討論不同應用需求及客製化設備配置的參考。
常見問題(FAQ)
多道次軋延的精度一定比單道次軋延高嗎?
不一定。尺寸精度取決於模具與軋輥、輥輪間隙控制、材料一致性、對中精度及運轉條件,而不只是軋延道次數量。
矩形銅線可以透過單道次軋延製造嗎?
某些尺寸變化可以透過單一道次完成,但實際可行性取決於進料材料、目標尺寸、公差要求及設備能力。
多道次軋延一定需要中間退火嗎?
不一定。是否需要退火取決於材料的初始狀態、累積變形量,以及成品所需的材料特性。
製造矩形銅線需要多少個軋延道次?
沒有適用於所有產品的固定道次數量。實際需求取決於材料種類、初始尺寸、目標截面形狀、允許變形量及設備配置。
結論
單道次與多道次軋延是製造矩形銅線的兩種不同加工方式。
單道次軋延將材料變形集中於單一階段,而多道次軋延則將變形分配至多個階段。適合採用哪一種方式,取決於導體尺寸、材料特性、品質要求及生產條件。
無論採用哪一種方式,都不能保證一定具有更高的精度或生產效率。設備選型應以工程計算及適當的製程驗證為依據。
Sky Bluer Environmental Technology Co., Ltd.(CRM)專業製造精密軋延機及客製化金屬線材加工設備。
歡迎提供您的導體圖面、材料規格及目標生產量,由我們的工程技術團隊協助評估適合的軋延設備配置。