銅扁線與鋁扁線的比較,對於需要選擇精密軋製製程及設備的製造商而言相當重要。這兩種材料廣泛應用於變壓器、電動馬達、匯流排及電力電纜。雖然兩者都可以透過類似的冷軋技術成形,但由於冶金特性不同,會對製程參數、表面品質及尺寸控制產生不同的影響。
1. 影響軋製製程的材料特性
導電率與密度會影響材料的選擇,而加工硬化、摩擦及表面氧化則會影響軋製製程的穩定性。
| 軋製影響因素 | 銅(C11000 / C10200) | 鋁(1050 / 1060 / 1070) |
|---|---|---|
| 加工硬化 | 隨冷加工變形程度增加而提高 | 取決於材料牌號及調質狀態 |
| 變形行為 | 需要控制累積變形量 | 受到合金種類及調質狀態的顯著影響 |
| 表面問題 | 刮傷、軋輥痕及氧化 | 氧化膜、材料沾黏及異物嵌入 |
| 潤滑 | 必須控制摩擦並減少表面壓痕 | 還必須防止材料黏附及堆積於軋輥表面 |
| 尺寸控制 | 厚度、寬度及殘留應力 | 厚度、橫向展寬及表面狀態 |
銅通常用於需要高導電率及緊湊導體尺寸的應用。鋁則具有重量較輕的優勢,因此適合重視輕量化的應用。
然而,仍必須考量材料的具體牌號及調質狀態。1050、1060及1070等純鋁牌號,其成形特性與5052等強度較高的鋁合金有所不同。
材料狀態也會決定是否需要進行中間退火。這項決定應根據材料的變形歷程、機械性質及所要求的最終狀態進行評估,而不是採用適用於所有材料的固定壓下率。
2. 銅扁線與鋁扁線的軋製製程差異
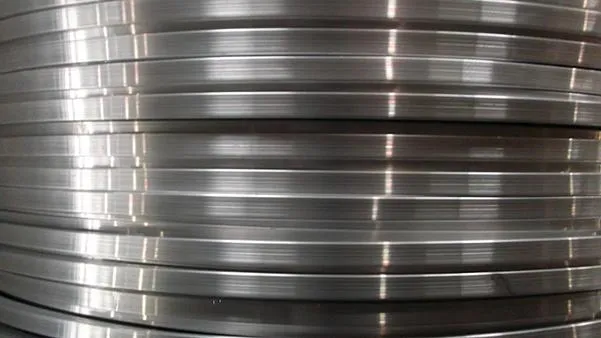
兩種材料都可以透過多道次軋製,將圓線或既有異形線材加工成矩形截面的線材。一般製造流程包括:
放線與線材導引 → 進料檢驗 → 必要時進行預先拉線 → 多道次扁線軋製 → 邊角倒圓 → 必要時進行中間退火 → 尺寸檢測 → 矯直與收線。
銅扁線軋製
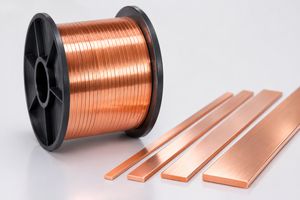
銅扁線軋製著重於尺寸重複精度、截面一致性及機械性質控制。這些要求對後續的紙包絕緣、漆包加工及線圈繞製相當重要。
銅在冷加工變形過程中會產生加工硬化。如果壓下量分配不當,過度變形可能導致延展性下降、殘留應力增加、邊緣缺陷,或在後續加工過程中出現尺寸變化。
因此,應將壓下量適當分配至各道次。當累積變形量影響材料繼續成形的能力時,可能需要進行中間退火。
鋁扁線軋製
鋁扁線採用類似的生產流程,但必須特別注意表面保護。
鋁的表面會自然形成氧化膜。在軋製過程中,表面污染、夾入異物、軋輥狀態不佳或潤滑不當,都可能造成刮傷及其他表面缺陷。鋁材黏附於軋輥表面,也可能影響產品品質。
重要的控制項目包括保持軋輥表面清潔、選擇合適的潤滑劑、維持穩定進料,以及適當設定張力。軋製道次安排必須依據鋁材牌號及調質狀態進行調整,而不能直接套用其他材料的製程參數。
主要製程差異
銅扁線軋製需要謹慎控制加工硬化及殘留應力。鋁扁線軋製則更需要注意摩擦控制、軋輥清潔及表面保護。兩種材料都需要穩定的張力及精確的尺寸控制。
3. 扁線軋機:相同設備架構,不同製程設定
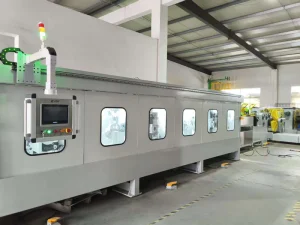
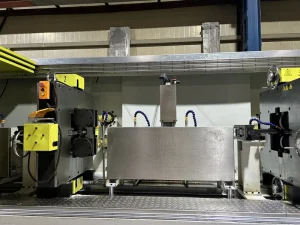
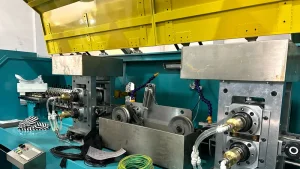
完整的扁線生產線需要各子系統相互協調,而不能只依賴軋製機架本身。
| 子系統 | 主要功能 | 重要考量 |
|---|---|---|
| 放線裝置 | 供應進料線材 | 穩定進料及適當的煞車設定 |
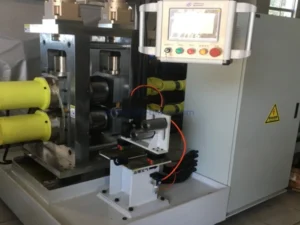
| 二輥軋製機架(2-Hi) | 減少厚度並形成所需截面 | 道次安排及壓下量分配 |
| 邊角倒圓裝置 | 控制邊角幾何形狀 | 材料狀態及所需圓角半徑 |
| 張力控制系統 | 維持材料穩定運行 | 避免過大的拉伸力 |
| 潤滑與冷卻系統 | 控制摩擦、熱量及軋輥磨耗 | 材料相容性及過濾 |
| 線上量測系統 | 監測寬度與厚度 | 量測精度及製程回饋 |
| 收線裝置 | 收集成品線材 | 收線張力及線軸支撐 |
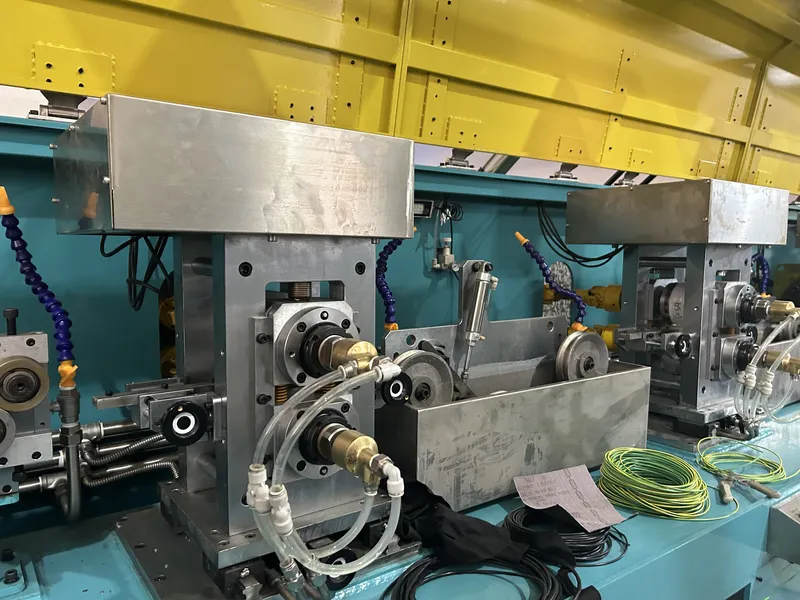
二輥軋製機架常用於扁線成形。透過多組機架或多道次軋製,可以分散變形量,並有助於維持尺寸一致性。
所需的設備配置取決於進料與成品尺寸、總壓下量、材料牌號、邊角半徑、生產速度及公差要求。
Sky Bluer 的精密扁線軋機可依照產品規格,配置用於銅、鋁及其他金屬線材的加工。
4. 關鍵製程控制要點
軋輥間隙與對位
軋輥間隙會直接影響成品厚度,而寬度也會受到金屬橫向流動、軋輥幾何形狀及壓下量分配的影響。
在調整軋製道次安排之前,應先檢查軋輥平行度、軋輥狀態及間隙設定。厚度變化也可能來自軋輥磨耗、設備變形、進料不穩定或材料不均勻。
邊角半徑與表面品質
對於需要進行絕緣加工及繞線的矩形導體而言,邊角幾何形狀相當重要。過於銳利或不一致的邊緣,可能在後續加工過程中損壞絕緣層。
可達到的邊角半徑取決於成品尺寸、材料狀態、軋輥輪廓及成形順序。
如需進一步了解,請參閱〈如何控制矩形銅線生產中的邊角半徑〉。
潤滑與張力
潤滑有助於降低摩擦、控制熱量、減少軋輥磨耗,並防止材料沾黏。潤滑劑必須與加工材料及後續退火、漆包等製程相容。
此外,放線、軋製及收線之間的張力也必須相互協調。張力過大可能使較軟的線材變形,而張力不穩定則可能造成線材跑偏及收線不規則。
5. 常見生產問題與故障排除
應以系統化方式調查產品缺陷,先從進料材料開始,再依序檢查模具與工具、軋製條件及輔助設備。
| 異常現象 | 優先檢查項目 | 其他檢查項目 |
|---|---|---|
| 厚度不均 | 軋輥間隙及平行度 | 軋輥磨耗、材料差異 |
| 寬度不一致 | 壓下量分配 | 軋輥輪廓、線材導引 |
| 邊緣裂紋 | 材料狀態及變形歷程 | 退火及邊緣成形順序 |
| 表面刮傷 | 軋輥及導引裝置清潔度 | 潤滑劑過濾及接觸位置 |
| 鋁材沾黏 | 軋輥表面狀態 | 潤滑及運轉條件 |
| 直線度不佳 | 設備對位及張力 | 變形不均、收線裝置支撐 |
| 收線不規則 | 收線裝置同步控制 | 放線煞車及線軸支撐 |
僅調整軋輥間隙不一定能解決問題。正確診斷需要檢查整個生產流程。
6. 設備選型檢查清單
在要求軋機配置圖或報價之前,製造商應準備以下資訊:
- 材料牌號及調質狀態
- 進料線徑或初始截面形狀
- 成品寬度、厚度及公差
- 所需邊角半徑
- 目標生產速度及產量
- 放線與收線線軸尺寸
- 後續製程,包括退火、漆包或紙包絕緣
同一條軋製生產線可以設計為同時加工銅與鋁,但可能需要使用不同的軋輥組、潤滑程序或軋製道次安排。
關於成形方法的比較,請參閱〈矩形銅導體製造:扁線軋機與拉線機的比較〉。
7. 常見問題(FAQ)
同一台軋機可以加工銅和鋁嗎?
可以,只要軋機的加工能力、軋輥配置及控制範圍能符合兩種材料的要求即可。不過,製程設定及工具可能需要調整。
銅和鋁哪一種材料比較容易軋製成扁線?
沒有適用於所有情況的答案。成形難易度取決於材料牌號、調質狀態、進料尺寸及成品截面。軟質鋁材可能較容易變形,但也可能更容易受到表面損傷及搬運條件的影響。
鋁材沾黏軋輥是否只因潤滑不良造成?
不是。軋輥表面狀態、潤滑劑相容性、污染及運轉條件,都可能造成材料沾黏。
圓線可以直接軋製成矩形扁線嗎?
可以。依據進料直徑及所需成品尺寸,製程可能包括多道次軋製、邊緣成形及預先拉線。
申請軋機報價需要提供哪些資訊?
請提供材料牌號、進料尺寸、成品尺寸、公差、邊角半徑、生產速度及線軸需求。若能提供產品圖面或樣品,也有助於設備評估。
結論
銅扁線與鋁扁線可以使用類似的精密軋製技術生產,但由於材料特性不同,需要採取不同的製程控制方式。
銅扁線生產著重於加工硬化、殘留應力及尺寸穩定性的管理。鋁扁線生產則需要特別注意摩擦、表面保護及材料搬運。
對於兩種材料而言,可靠的生產取決於軋製機架、工具、潤滑、張力控制、線上量測及收線系統之間的協調運作。
Sky Bluer Environmental Technology Co., Ltd.(CRM)設計並製造精密軋機及客製化線材加工生產線,適用於銅、鋁及其他金屬材料。
請向我們的工程團隊提供材料牌號、進料尺寸、成品尺寸及公差要求。我們可以根據您的應用需求,評估合適的軋製製程及設備配置。
歡迎聯絡 Sky Bluer,討論您的銅扁線或鋁扁線生產專案。